Broušení nožů svépomocí: konstrukce zařízení a vlastnosti ostří nožů (80 fotografií)DIY
Je známo, že použití tupého nože je nejen nepohodlné, ale také nebezpečné: musíte vyvinout větší sílu, hrozí, že čepel sklouzne a zraní majitele. Opět platí, že zvyk používat tupý nůž se může obrátit proti pořezání majitele při použití jiného nože nebo nabroušení tohoto nože.

Ne každý si může dovolit ostřit na speciálních průmyslových strojích – jsou drahé a zabírají hodně místa.

Ale hlavní nevýhodou je zahřívání kovu vlivem vysokých otáček brusného kotouče, což může vést k popouštění břitu a vyhoření uhlíku, tedy ztrátě tvrdosti. Proto je nejdůležitější, jak naostřit nože vlastníma rukama.

Souprava nářadí
Je lepší uvést způsoby broušení nožů vlastními rukama od jednoduchých po složité.

Pro nože s vysokým obsahem uhlíku a nízkou tvrdostí jsou vhodné velmi jednoduché metody, což je důležité pro člověka, který šetří čas a ocitne se v extrémní situaci nebo v podmínkách nedostatku ostřících nástrojů.

Na túře, lovu nebo během boje je vhodné brousit čepel na prvním kameni, který vám přijde pod ruku (jakutské nože, čepele z „Mora“ atd.) se tradičně brousí na dně porcelánového šálku.


Trochu obtížnější bude korigovat nůž pomocí různých speciálních nástrojů. Jako brousek pro broušení nožů vlastníma rukama může sloužit brusný kotouč nebo brousek, deska s nalepeným brusným papírem, brusný kámen, brousek s diamantovým povlakem nebo vodní kameny.

Tyto předměty jsou poměrně skladné – snadno se vejdou do kapes nebo batohu, jsou levné a úspěšně nahrazují drahá ořezávátka od známých výrobců (Lansky, Victorinox).

Možností střední složitosti by bylo vyrobit zařízení pro ostření nožů vlastníma rukama z výše uvedených komponent.

Může to vypadat jinak, ale existuje několik obecných zásad: nůž je zajištěn (magnety, ve svěrce, svěráku, šrouby); jezdec s brusným materiálem připojeným k němu (smirkový papír, brusný blok, keramika, kůže s nanesenou pastou GOI); vodítko, podél kterého se pohybuje jezdec ostření; stojan, na kterém je upevněno vedení v požadovaném úhlu ostření.

Existují možnosti, kdy je pevná část ve skutečnosti tyč s ostřícím prvkem a nůž se volně pohybuje a ostří se vratnými pohyby.

Nejobtížnější možností broušení čepele je vyrobit si stroj na broušení nožů sami. Motor (zpravidla elektrický) uvádí do pohybu brusný kotouč (brusnou misku, řemenový pohon brusného pásu) a je přiváděn do svěráku, kde je nůž upevněn v požadovaném úhlu, nebo je nůž přiváděn na kotouč, umístěný v požadované poloze.


Ostření hoblovacích nožů vlastníma rukama se provádí podle stejného principu. Ale kvůli složitosti procesu mnozí docházejí k závěru, že je snazší koupit nový jednorázový hoblovací nůž, protože je rychlejší, levný a není třeba vyrábět speciální stroj (opět platí, že nastavení správného úhlu k ostří vyžaduje mnoho zkušeností a existuje riziko zničení nože).

Důležité faktory
Ukazuje se tedy, že nejdůležitějším požadavkem na ostření je zachování úhlu ostření. Protože každý typ práce je pod určitým úhlem efektivnější – pro hrubší práci větší hodnotu a pro broušení žiletkou menší úhel.

Pokud majitel provádí tuto operaci ručně, musí se z toho dostat, protože pro začátečníky se úhel neustále naklání, povrch čepele se poškrábe a ostření trvá déle.

Aby byl proces snazší, odborníci doporučují pomocí fixy natřít řeznou hranu, abyste mohli kontrolovat rovnoměrné odstranění kovu.

Povrch čepele, která se nezpracovává, můžete přelepit papírem (maskovací páskou), abyste chránili povrch před poškrábáním a jiskrami (některé nože jsou pokryty ornamentem, mají vzor nebo si jen nechcete pokazit zrcadlový povrch oceli).

Posledním klíčovým faktorem pro zajištění ostrosti je použití materiálů s různou hrubostí (velikost zrna). Jako v každém standardním technologickém procesu se nejprve pracuje na hrubém povrchu, poté se přechází na materiály se zrnitostí stále menších frakcí.


Pokud mluvíme o turistice, cestování, lovu nebo rybaření, pak obvykle používají buď univerzální nástroj (s několika možnostmi broušení ploch) nebo střední zrnitost.

Výkon
Pro udržení ostrosti nože nemusí hospodyňka nebo běžný rybář nikam dřít, aby zvládl složité techniky broušení, sám si kupoval nebo vyráběl složitá zařízení, ale pokud si dáte za cíl užívat si i každodenní práci, pak se vynaložené úsilí mnohonásobně vyplatí.

Pocit, se kterým ostrý nástroj vstupuje, je nepopsatelný a tupý nástroj už není možné tolerovat. Používejte ostré nože a užijte si každodenní práci s tímto úžasným nástrojem.

Fotografie broušení nožů pro kutily


- Známky, že nástroj je tupý
- Vlastnosti vrtáků a na čem závisí úhel ostření
- Základní prvky výbavy
- Vlastnosti: pod jakým úhlem se brousí různé typy vrtáků?
- Jak vybrat správný úhel ostření pro vrták do oceli nebo jiného kovu
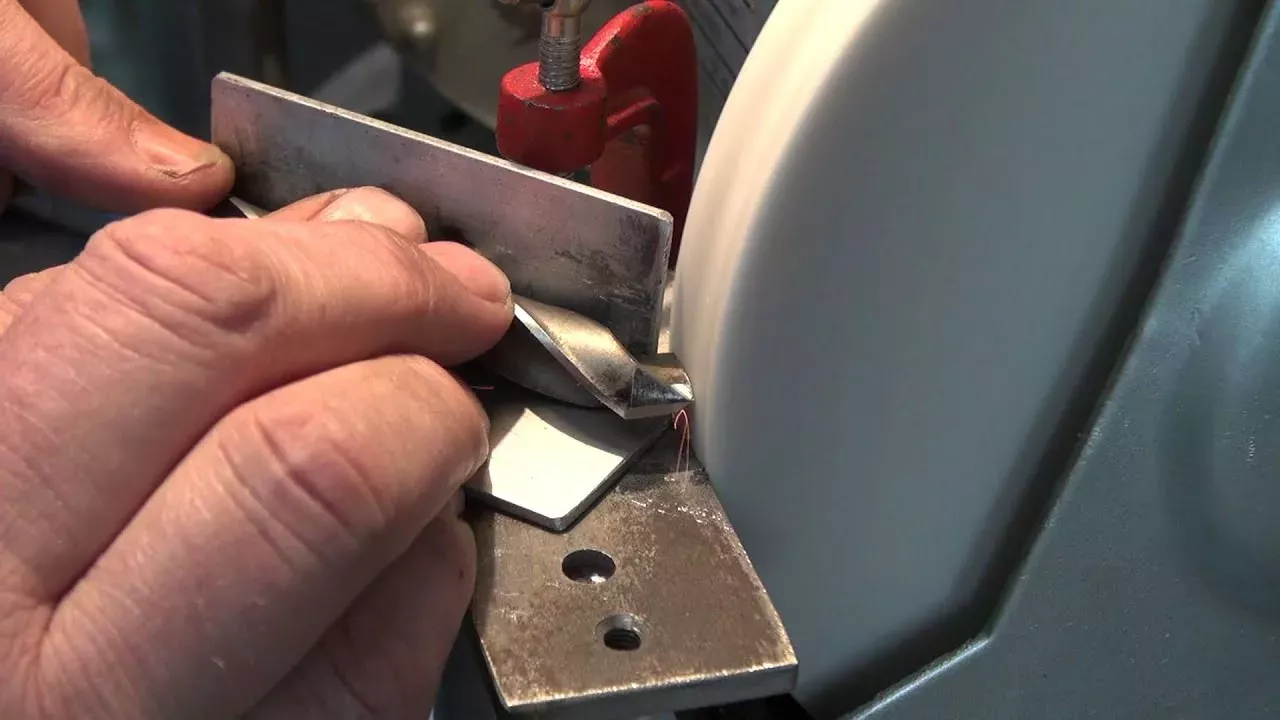
- Nástroje a zařízení pro ostření
- Pravidla zostření
- Provádění operace
- bezpečnostní opatření
- Kontrola kvality
- Obecná doporučení k videu
Při obrábění kovů, bez ohledu na stroj a zručnost soustružníka, se jakýkoli nástroj začne otupovat. Otupení břitů může vést k zahřívání obrobků a také k nedbalému zpracování. Není však nutné pokaždé kupovat nové ostré vybavení, situaci můžete napravit sami doma. V článku vám řekneme, jaký správný úhel ostření pro kovový vrták odpovídá GOST, a poskytneme tabulku hodnot.

Známky, že nástroj je tupý

Nejprve si vysvětlíme, proč je nutné sledovat stav zařízení. Pokud je špatně nabroušený, může se časem vlivem neustálých mechanických a tepelných vlivů zlomit přímo během procesu obrábění kovů. K čemu to povede:
- k poškození obrobku, protože uvnitř otvoru zůstává kus úlomku, který je pak obtížné odstranit;
- k poškození rukou nebo jiné nechráněné části těla obraceče, pokud úlomky létají do stran.
Ale zde je to, k čemu může pokračování zpracování s frézou, která již dosloužila, vést:
- k prudkému poklesu produktivity práce – stejný postup bude trvat několikrát déle, v důsledku toho nebude dosaženo konečného efektu a sníží se třída přesnosti zpracování kovů;
- ke zvýšenému přehřívání – během tření se obrobek i fréza začnou zahřívat a jakýkoli kov má teplotu, při které se deformuje;
- pracovat „naprázdno“, to znamená, že rotační pohyby nástroje nevedou k ničemu – toho lze dosáhnout pouze v případě konečné tuposti, nejčastěji se to děje u krátkých výrobků;
- k zaseknutí celého stroje – je obtížné vyjmout obrobek, někdy je prostě nemožné vytáhnout fragment z otvoru, protože se tam začíná tavit – tento výsledek nejčastěji čeká na dlouhé vrtáky;
- Některý kov je po vypálení silně vytvrzený (třecí reakce vede ke změně fyzikálních vlastností v důsledku přeměn ve vnitřní krystalové mřížce) – je pak velmi obtížné jej opracovávat jinými nástroji ve skutečnosti dochází k částečnému, lokálnímu vytvrzení; proces.

Aby se předešlo takovým nepříjemným následkům, před každým novým vrtacím cyklem je nutné zkontrolovat vhodnost všech zařízení. Pravidelné kontroly a sledování stavu úhlu ostření na špičce vrtáku pomohou těmto následkům předejít. Není nutné provádět instrumentální analýzu, abychom pochopili, že se řezačka stala nepoužitelnou. Zde jsou některé znaky, pomocí kterých můžete „podle oka“ určit, že je potřeba zostřit:
- objevil se jasně viditelný lesk ostřících hran – při zaoblení se materiál leskne, čímž je jeho hlava nápadnější, liší se od ostatních částí (od stopky a hlavního válce);
- vzhled zašlé barvy na řezném nástroji – může se stát například černomodrou, tohoto efektu je dosaženo silnou změnou teploty, podobný proces s kovovým nádechem můžete zaznamenat u oddělujících kovových hoblin při řezání;
- zahřívání za provozu – samozřejmě k němu dojde i u nejostřejšího vrtáku, ale při provozu zasahujícího bude několikrát znatelnější;
- zvýšení úsilí při použití pro podobný postup je zvláště důležité při vrtání ručním nástrojem (elektrickou vrtačkou), protože posuv není prováděn mechanismem, ale přímo samotnou osobou, to znamená, že mistr jednoduše položí větší tlak na zařízení;
- vrzavý zvuk již naznačuje, že ostření nepomůže – takový řezák je třeba jednoduše vyhodit, je obroušený do poruchového stavu;
- za hrubé posouzení lze považovat palpaci prstem pod podložkou bude cítit oblá hrana – ostrost hrany se dá velmi snadno určit, ale člověk málo obeznámený s otáčením ne vždy udělá správný závěr jako první; čas;
- Na řezné ploše se mohou objevit různé vady – třísky, otřepy atd., a to navzdory skutečnosti, že dříve bylo vše v pořádku se stejnými součástmi (stroj, kov, vrták, mistr);
- Opotřebení můžete vidět, pokud použijete lupu.

Poradíme vám, na co si dát obzvlášť pozor. Úplně první věc, která se u každé vrtačky stává nepoužitelnou, je středová část a vnější rohové hrany, protože zakoušejí největší tepelný dopad. Po zahřátí ocel měkne a snadněji se deformuje. Navíc čím širší je poloměr, tím větší je řezný materiál, to znamená maximální zatížení na ně. Centrální část se nepodílí na funkci řezání, ale spíše tlačí materiál od sebe. Aby střed nebyl vystaven velkému zatížení a neopotřeboval se zrychleným tempem, doporučuje se vyvrtat přípravný otvor (hrubování) frézou menšího průměru a poté při druhém průchodu použijte mýdlo emulze na chlazení nebo v nejprimitivnější verzi voda.

Vlastnosti vrtáků a na čem závisí úhel ostření

Při výběru řezného nástroje musí mistr samozřejmě vzít v úvahu mnoho faktorů, protože existuje velké množství konstrukčních možností a standardních velikostí. Na základě vlastností se vybírá nejen fréza, ale také typ zpracování kovů. Každý proces má své specifické vlastnosti.
- Materiál, na kterém pracujete. Některé oceli mají zvýšenou tvrdost, jiné mohou být křehké a jiné mohou být kujné a měkké.
- Kvality samotného vrtáku – zde platí podobná pravidla.
- Úkolem soustružníka je, jakou velikost a třídu přesnosti musí zajistit.
Na základě tohoto a některých dalších faktorů je zvolen režim vrtání – kdy je zvolen optimální tlak a rychlost, jinými slovy posuv a rychlost otáčení nástroje. Pokud mluvíme o vrtání elektrickou vrtačkou, pak jsou takové ukazatele poměrně obtížné vypočítat. Ale v případě práce se stroji (vrtání, soustružení) je tento ukazatel velmi důležitý. Nejpohodlnější je pracovat s CNC zařízením, protože ovládací panel automatizuje mnoho procesů, včetně výpočtu a nastavení výše uvedených parametrů. Zařízení pro CNC frézování a soustružení kovů můžete zakoupit na webových stránkách společnosti https://stanokcnc.ru/.

Pod jakým úhlem vrták brousit záleží také na tom, jaký účel soustružník sleduje, a také s jakým materiálem pracuje. Uveďme příklad. Pokud je zpracovávaný obrobek vyroben z velmi tvrdé slitiny a fréza má příliš ostrou hranu, pak je vysoká pravděpodobnost, že se při lisování jednoduše zlomí. Existují dva způsoby, jak se z této situace dostat:
- změňte úhel ostření na tupější;
- proveďte předběžné hrubování – na tomto místě vyvrtejte malý otvor.
Níže vám povíme podrobněji o doporučeních výběru.

Základní prvky výbavy

Nástroj se skládá z následujících částí:
- Pracovní. Jedná se o šroubový válec s několika otáčkami (přístupy). Tvoří rýhy a zuby a nazývají se také peří. Jejich úkolem je zajistit samotný proces řezání.
- Kalibrace. Je odpovědná za odstraňování kovových třísek z kovoobráběcího prostoru. Tvoří jej páska, která směřuje podél hlavního zdvihu vrtáku.
- Konektivní. Říká se mu také krk. Používá se ke dvěma účelům – k výstupu z brusné zóny a také k označení fragmentu, který není vymazán nebo zakryt svěrákem.
- Ocas. Tato část se stručně nazývá „stopka“. Může být vyroben ve formě hladkého válce nebo typu Morseova kužele. Je doplněna vodítkem nebo tlapkou. Úkolem je upevnit zařízení do speciálních svorek.
Vlastnosti: pod jakým úhlem se brousí různé typy vrtáků?

Cílem zákroku je obnovit předchozí tvar řezáku. Existuje nejstandardnější geometrie. Říká se mu normální nebo jednoduchý, označovaný jako N. Během něj se vytvoří jedna nebo dvě řezné hrany se sklonem 118-120 stupňů. Tento typ ostření je typický pro zařízení, která v průměru nepřesahují 1,2 cm.
Volby jako NP, NPL, DP a DPL lze použít na ještě užší vrtáky – až 0,8 cm v průřezu. Během nich se příčná hrana brousí, aby se snížilo její zatížení. A také se zmenší šířka pásky, což řeší dva problémy:
- třecí síla klesá, což znamená zahřívání;
- poskytuje vyšší účinnost vrtání.
Jak vybrat správný úhel ostření pro vrták do oceli nebo jiného kovu

Hlavním kritériem sklonu je materiál obrobku. Posuzuje se podle následujících charakteristik:
- tvrdost – aby nedošlo ke zlomení hrotu;
- křehkost – neměla by být povolena tvorba třísek nebo prasklin;
- viskozita nebo hustota.
Druhým kritériem je, z čeho je samotný řezák vyroben. Uveďme příklad. Nástroj z odolné slitiny je vhodné brousit na 120 stupňů. A podle toho, s čím máte pracovat, se to může lišit. Například u dřeva, plastu, ale i hliníku a dalších měkkých dřevin je nutné zaujmout co nejostřejší úhel, zatímco odolné a velmi porézní konstrukce vyžadují tupější sklon.

Pokud má nástroj speciální design, například spirálu, pak je přístup mírně odlišný. Mají široké drážky, které jsou určeny k odvodu třísek. Úhly ostření spirálových vrtáků jsou 45 stupňů, ale na špičce by neměly být menší než 120-140.

Dospěli jsme k závěru: je nutné se zaměřit na konstrukční prvky původní frézy, která zahrnuje:
- Míra naklonění dopředu. Měřeno mezi tečnou k vnější ploše řezné hrany.
- Podobný parametr pro zadní rovinu.
- Šířka stuhy. Vzdálenost mezi dvěma nabroušenými hranami.

Pokud správně vyberete tyto tři možnosti, zaručujete:
- snadná obsluha – minimální úsilí a čas;
- zvýšená přesnost a čistota – žádné třísky nebo otřepy;
- dlouhá doba nošení.

Tabulka úhlů ostření vrtáků pro různé materiály: pracujeme na mědi, hliníku, plastu
- Pokud máte co do činění s ocelí, musíte se podívat na její složení. Běžné a nízkolegované slitiny vyžadují rozsah 116 až 118 stupňů. Stejným způsobem se vyplatí ostřit zařízení na litinu. Pokud se jedná o pevnější ocelové polotovary, pak vyžadují 130-140°.
- Titan lze řezat v širokém rozsahu – od 90° do 120°, záleží na konkrétní značce a množství aditiv.
- Hliník, slitiny mosazi a další měkké kovy by měly být zpracovávány v rozsahu úhlu 120-130°. Odchylka 2 jednotek v jednom nebo druhém směru je přijatelná.
- Dřevo nebo nějaké tenké pláty plastu nemají rády tak velké hodnoty 90-100° jim docela stačí, nebo i méně.
- A na plexisklo nebo ebonit je potřeba jen 50 až 70 stupňů.

Podívejme se na souhrnnou tabulku, ale předem si všimněte, že přesnější parametr je vybrán v závislosti na konkrétní značce:
Sochory z litiny a nízkolegované oceli