Plazmové stříkání: popis technologie, účel
Vrtací nástroje používané v plynárenském a ropném průmyslu se během provozu opotřebovávají nebo lámou, což vede ke snížení jejich životnosti a nutnosti jejich výměny. Pro jeho zpevnění se zpravidla různými způsoby nanáší vrstva povlaku z tvrdé slitiny. Nejoptimálnější metodou z hlediska produktivity, ceny a kvality je metoda práškového plazmového navařování (PPS). Výhody metody plazmového navařování jsou následující: vysoká produktivita navařování – přes 25 kg/h; účinnost metody je asi 85 %; nízká rozpustnost základního kovu v nanesené vrstvě (až 5 %); vysoká kvalita naneseného kovu; minimální ztráta výplňového materiálu; možnost nanášení relativně tenkých vrstev (0,5-5,0 mm).

ANOTACE. Vývoj moderních energetických plynových turbín zahrnuje zvýšení výkonu, snížení spotřeby paliva, zvýšení celkové spolehlivosti turbíny a v důsledku toho zvýšení životnosti. V tomto ohledu je potřeba inovativních přístupů ke zlepšení a vývoji nové generace kovových a keramických materiálů pro díly a povlaky různých funkčních účelů, které mají zvýšenou odolnost proti destrukci vlivem cyklického termomechanického namáhání a agresivního prostředí.
KLÍČOVÁ SLOVA: žárové nástřiky, tepelné bariérové povlaky, tepelně ochranné povlaky, jednotky plynové turbíny, pracovní lopatky, lopatky trysek.

Vývoj technologických opravárenských procesů neustává a v současné době existují metody ochrany nových a obnovy opotřebovaných dílů, které umožňují efektivně řešit řadu problémů – opotřebení otěrových dílů, snížení koeficientu tření, hydroabrazivní opotřebení, koroze atd. Přední západní společnosti dlouhodobě používají ve svých výrobcích povlaky různých funkčních účelů. Ventily spalovacích motorů se během provozu opotřebovávají, což vede ke snížení jejich životnosti a nutnosti nákladných oprav spalovacího motoru.
K jejich zpevnění se zpravidla různými způsoby nanáší ochranná vrstva. Ze stávajících metod plazmového navařování se jako nejuniverzálnější metoda stala nejpoužívanější plazmové práškové navařování.

Spolehlivost strojů je dána stabilitou zdrojů restaurovaných dílů, která závisí na správné volbě metody obnovy a přísném dodržování technologického postupu Vzhledem k růstu nákladů na zařízení a náhradní díly pro ně a prudkému poklesu kupní síly venkovských výrobců zemědělsko-průmyslového komplexu republiky je obnova opotřebovaných dílů nejdostupnějším způsobem, jak udržet vozový park strojů v provozuschopném stavu. Níže uvedené materiály poskytují seznam doporučených dílů pro renovaci traktorů a zemědělských strojů v podmínkách MTS, způsoby renovace a seznam potřebného vybavení a materiálů.

Charakteristickým znakem metod plazmového nanášení je schopnost získávat povlaky z jednoduchých látek, slitin, bezkyslíkatých sloučenin, oxidů, kompozitních materiálů atd. s použitím kovů, skla, keramiky, plastů jako základního materiálu (substrát). Kompozitní prášky se podle struktury dělí na plátované a konglomerované prášky. Plátovaná částice je jádro z jednoho materiálu potažené jednou nebo více vrstvami jiných materiálů. Konglomerátní částice jsou tvořeny z mnoha původních částic.

- Antikorozní ochrana krytů;
- Nátěry proti tření;
- Vodicí lopatky;
- Manžety na odlučování plynu.

Termální nástřik se používá k řešení problémů mnohonásobného prodloužení životnosti zařízení v ropném a plynárenském průmyslu, hutnictví, chemii a petrochemii. Podle nepřímých odhadů (množství prodaného zařízení) je nasycení evropského průmyslu přibližně 350-400krát vyšší než vybavení ruských podniků, což přímo ovlivňuje konkurenceschopnost domácích dílů a zařízení.
Mezi nejslibnější metody nanášení povlaků žárovým nástřikem patří plazmové a vysokorychlostní procesy s kyslíkovým plamenem (HVOF). Účelem a rozsahem aplikace plazmového nástřiku práškovými materiály je aplikace povlaků se speciálními vlastnostmi: (korozivzdorné, žáruvzdorné, tepelně ochranné, proti tření atd.) při výrobě a opravách dílů a součástí, které jsou během provozu vystaveny vysokému zatížení a intenzivnímu opotřebení.
Dnes je tato technologie ochrany vnitřního povrchu adsorbérů zahrnuta jako povinná do předpisů pro každoroční plánovanou preventivní údržbu všechny kolony absorbérů používané v Gazprom Dobycha Astrachaň byly nastříkány a opravný nástřik byl proveden na dvou kolonách.
Ekonomický přínos zákazníka činil během čtyř let práce několik set milionů rublů. Účinek se skládá z následujících faktorů:
- Snížení nákladů na nákup nových sloupů (dříve bylo nutné sloup vyměňovat každých 6 let).
- Snížení nákladů na instalaci/demontáž a uvedení do provozu.
Technologie a způsob jeho aplikace byly schváleny orgány technického dozoru Ruska, existují schválení od konstrukčních organizací a pozitivní zpětná vazba od zákazníků. V současné době probíhají práce na studiu využití nanostrukturních povlaků.

Bylo nutné zvládnout plazmové metody nanášení povlaků s různými provozními vlastnostmi. Technologie plazmového lakování je velmi univerzální. Umožňuje nanášet tvrdé nátěry:
keramické, chromniklové (PGSR 3,4 prášky), porézní, monolitické (po roztavení při teplotě 1100 oC), měkké (sloučeniny mědi, cínu, hliníku atd.)
Další oblastí, která vyžaduje značné materiálové náklady na opravy a nákup nového zařízení pro výměnu opotřebovaného zařízení, je zpracovatelský průmysl. Při provozu hlavního technologického zařízení společnosti Astrakhangazprom LLC, dceřiné společnosti GAZPROM OJSC, vznikl problém s korozním a erozivním opotřebením a důlkovou korozí vnitřního povrchu těles absorpčních kolon pro čištění zemního plynu od sirovodíku, s obsahem posledně jmenovaného až 26 %. Na základě smlouvy s Astrakhangazprom LLC byla vyvinuta nová technologie a vyrobeno robotické zařízení pro nanášení ochranného nátěru pomocí vysokorychlostního tepelného nástřiku na vnitřní povrchy sloupů bez jejich demontáže. Po úspěšném dokončení prací na ochraně prvního sloupu bylo veškeré vybavení převedeno do rozvahy společnosti Astrakhangazprom LLC. Zároveň byla vydána licence pro aplikaci tohoto typu nátěru na sloupy absorbérů a bylo provedeno školení personálu. Autorský dozor vykonává OOO TSZP, nástřikové práce OOO Astrakhangazprom. Na základě výsledků sledování za dobu více než tří let provozu kolon absorbéru opravovaných metodou plyno-tepelného nástřiku byl učiněn závěr o zamezení procesu korozně-erozní opotřebení, které je méně než 0,1 mm oproti 8-10 mm za rok u kolon bez nátěru. Tato technologie je zahrnuta jako povinná do předpisů pro každoroční plánovanou preventivní údržbu; studie byly provedeny za přímé účasti VNIIGAZ, načež byla vydána doporučení o vhodnosti použití této technologie pro ochranu proti sirovodíku v jiných závodech na zpracování plynu.
Neobjevujme znovu kolo a otočme se k americké zkušenosti. K ochraně povrchů před korozí a opotřebením se zde již řadu let používá tepelné nástřiky. Monitoring prováděný po dobu 30 let zároveň prokázal technickou a ekonomickou efektivitu použití těchto technologií, a to i ve vysoce agresivním prostředí (mořská a říční voda, atmosféra s vysokými emisemi síry apod.). Použitým nátěrovým materiálem není polymer ani prášková barva. Na povrchu železných kovových konstrukcí se žárovým nástřikem vytvoří tenký – 150-200 mikronů – kovový povlak s potřebnými vlastnostmi – kyselinovzdorný, žáruvzdorný, dekorativní…
Nanesený povlak má řádově vyšší odolnost proti abrazivnímu opotřebení než jakýkoli nátěrový a lakový materiál. Pro zvýšení ochrany je možné použít komplexní kovový povlak s následnou impregnací polymerní kompozicí. Kovový povlak poskytuje ochranu proti korozi a opotřebení, polymer uzavírá póry a poskytuje dodatečnou ochranu povrchu. Komplexní nátěr poskytuje 20-25 let provozu bez koroze.
- Vysokorychlostní stříkání plamenem.
Metoda je založena na zahřívání částic prášku při současném jejich urychlování při aplikaci na nadzvukovou rychlost. Částice prášku jsou přenášeny do dílu pomocí proudu plynu, který má vysokou kinetickou energii, která se při dopadu na substrát přeměňuje na teplo. Jako stříkané materiály se používají různé kovové a kovokeramické prášky. Dosahovaná adhezní pevnost je více než 80 MPa, pórovitost menší než 1 %, tvrdost do 72 HRC. - Plazmový nástřik.
Jako plyn tvořící plazmu se používá argon a jako sekundární plyn vodík, dusík nebo helium. Práškový materiál se při vstupu do plazmového oblouku roztaví a krystalizuje na povrchu součásti. Pro nástřik lze použít téměř jakýkoli práškový materiál – slitiny kovů, metalokeramiku a keramiku. Dosahovaná adhezní pevnost je do 80 MPa, pórovitost menší než 1-5 %, tvrdost do 70 HRC. - Stříkání plamenem.
Drát je rozstřikován v proudu plynu hořícího v kyslíku (acetylen nebo propan). Stlačený vzduch přenáší roztavený materiál do součásti, kde dochází ke krystalizaci a tvorbě povlaku. Jako materiál se používá drát. Dosahovaná adhezní pevnost je do 40 MPa, pórovitost 1-8 %, tvrdost do 55 HRC.
Zařízení a technologie pro plyno-tepelné nástřiky nátěrů
Ústředním úkolem v moderním vývoji techniky je zvyšování životnosti a spolehlivosti jednotek a dílů v metalurgii, chemické a ropné rafinaci, leteckém průmyslu a dalších odvětvích techniky snižováním intenzity opotřebení a koroze různých dílů pomocí žárových nástřiků. To vše úzce souvisí se zdokonalováním materiálů a technologických postupů pro nanášení funkčních povlaků se speciálními vlastnostmi Mezi nejperspektivnější způsoby nanášení povlaků žárovým nástřikem patří plazmové a vysokorychlostní plynové plameny (HVOF). Účelem a rozsahem aplikace plazmového nástřiku práškovými materiály je nanášení povlaků se speciálními vlastnostmi: (korozivzdorné, žáruvzdorné, tepelně ochranné, proti tření atd.) při výrobě a opravách dílů a sestav,
V plynárenském, ropném a petrochemickém průmyslu – čerpací a kompresorová a turbínová zařízení: sedla rotorů; lopatky a disky parních, plynových turbín a kompresorů; těsnicí plochy na rotoru a statoru; kluzná ložiska; sedla ložisek a těsnicí plochy statoru; pracovní plochy kol a lopatek; tyče a písty; prvky koncového těsnění; potrubní armatury: těsnící plochy klínových, kulových a šoupátek; těsnicí plochy hnacích prvků; povrchy hydraulických a pneumatických pohonů; Elektromotory: rotory; montážní místa prvků karoserie.
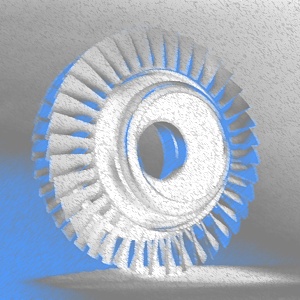
Aplikace tepelně ochranných povlaků na lopatky plynových turbín umožňuje výrazně zvýšit jejich životnost. V tomto ohledu je zajímavé najít nátěrový materiál s optimálními vlastnostmi, který zajistí splnění tohoto úkolu. Jedním takovým materiálem je oxid zirkoničitý. Oxid zirkoničitý má ze všech oxidů (nejstabilnější chemické sloučeniny s vysokými body tání) nejnižší tepelnou vodivost a je nejvhodnější pro účely tepelné ochrany (obr. 1). Se zvyšující se pórovitostí (obr. 2) součinitel tepelné vodivosti výrazně klesá. Pro použití jako tepelná ochrana by součinitel tepelné vodivosti povlaku neměl překročit 3 W/m.K (pro lopatku plynové turbíny). Při plazmovém nástřiku keramiky dosahuje pórovitost povlaku 15-20 % i více, což znamená, že součinitel tepelné vodivosti povlaku je < 1,5 W/m.K Pro použití je tedy nejvhodnější ZrO2. Na rozdíl od mnoha oxidů má ZrO2 polymorfismus. Při zahřívání se monoklinická struktura ZrO2 postupně přeměňuje na tetragonální a kubickou. Chlazení vede k obrácené modifikaci a přechod z jedné formy krystalové mřížky do druhé je spojen s objemovou změnou materiálu a jeho destrukcí.
Vzhledem ke zvyšující se složitosti produkčních podmínek je v těžbě ropy stále oblíbenější mechanizovaná těžba od 60 do 90 % vrtů, v závislosti na oboru, ESP. To je způsobeno vysokou produktivitou, snadnou údržbou a v důsledku toho nízkou cenou vytěžené ropy. Sirovodík, soli a mechanické nečistoty však výrazně snižují životnost ESP Úkoly prodloužení životnosti lze vyřešit použitím speciálních materiálů pouzdra nebo použitím ochranných nátěrů.
Použití speciálních materiálů je limitováno vysokou cenou materiálů samotných a náročností jejich následného zpracování. Použití speciálních ocelí neřeší problém prodloužení životnosti za všech podmínek, to znamená, že jejich široké použití bude nevyhnutelně vyžadovat prudký nárůst variací konstrukce ESP, a tedy zvýšení jejich ceny. Používání povlaků nabývá na významu po celém světě. Zkušenosti společností Shell, Chevron, Texaco, BP, které široce používají ochranné povlaky k prodloužení životnosti ESP, ukazují, že nejžádanější povlaky jsou pro ochranu proti korozi krytu, motoru a hydraulickou ochranu ESP.
Plazmový nástřik. Jako plyn tvořící plazmu se používá argon a jako sekundární plyn vodík, dusík nebo helium. Práškový materiál se při vstupu do plazmového oblouku roztaví a krystalizuje na povrchu součásti. Pro nástřik lze použít téměř jakýkoli práškový materiál – slitiny kovů, metalokeramiku a keramiku.
Stříkání plamenem. Drát je rozstřikován v proudu plynu hořícího v kyslíku (acetylen nebo propan). Stlačený vzduch přenáší roztavený materiál do součásti, kde dochází ke krystalizaci a tvorbě povlaku. Jako materiály lze použít jakýkoli drát o průměru 3,00. 3,17 mm.
Analýza ukazuje, že pomocí moderních technologií je možné udržet zařízení v provozuschopném stavu po dlouhou dobu, aniž by bylo nutné je vyměňovat za nové. Tím se sníží náklady na velké opravy o cca 30 %, prodlouží se životnost zařízení a poskytne dostatek času na technické dovybavení podniků.
Na základě strukturální analýzy uspořádání a funkčního účelu procesních jednotek lze identifikovat následující hlavní části a celky zařízení v provozu, u kterých je použití metod žárového nástřiku při opravách efektivní.
V roce 1989 byla ve specializovaném úseku nástřikové metalizace elektrického depa moskevského metra vyrobena pilotní série 20 náprav vozů typu RUI a RUISh. s nastříkanými čepy nápravové skříně dle technologického návodu I32-VNIIZhT-0503/3-87. Dvojkolí s těmito nápravami, vytvořené v Moskevském závodě na opravy lokomotiv v období 1992-1994. prošel provozním testováním na Experimentálním okruhu stanice. Mezera pod naloženými gondolovými vozy se zatížením 27 tun na nápravu.
Výsledky testu jsou uspokojivé: po ujetých kilometrech více než 350 tisíc km je opotřebení povlaku normální; Nejsou zde žádné třísky, odlupování, praskliny ani známky koroze. Kvalifikační komise dospěla k závěru, že všechny nápravy s nastříkanými čepy jsou vhodné pro další použití.