Tloušťka stěny trubky z nerezové oceli pro závitování konce
Záleží na tom, o jakou trubku se jedná. A jaká zemřít. Pokud se například na trubku s 10 stěnou 1 vezme matrice 11×1.5, pak se závit uřízne a tloušťka stěny zůstane 0.5. Současně se na takový závit našroubuje matice 10. Také na trubce 16 je stěna 1.5, klempířský průvlak 3/8. Obecně platí, že 3 mm je minimální rozumná tloušťka stěny, pro kterou lze řezat závity pomocí standardní matrice.
Odpovědět 2 21. března, 14, 07:48
Gemor bez soustruhu, je lepší koupit hotový a svařit.
danirom Nováček Matka Rusko 1
Rep.3 09. srpna 14, 11:53
Vyrobeno BC Malyutka, centrální trubka z nerezové oceli, vnější f25, vnitřní f21. Nit jsem střihl matricí 34 – nit mírně propadává, protože. standardní velikost vnějšího závitu 34 – 26 mm. Ale to není kritické – matice se neuvolňují, trochu více FUM a žádné pájení nebo svařování.
Nebo je špatný nápad odstřihnout nit a muset ji uvařit? Nikolai323, 21. března 14, 03:14
Řezání nití nebo vaření je normální nápad a vše závisí na technických možnostech. A musíme vycházet z toho, co už bude konkrétně k dispozici, jaký je průměr trubky a jaká je tloušťka stěny.
Záleží na tom, o jakou trubku se jedná. A jaká zemřít. Pokud se například na trubku s 10 stěnou 1 vezme matrice 11×1.5, pak se závit uřízne a tloušťka stěny zůstane 0.5. V tomto případě se na takový závit našroubuje matice 10. msg31, 21. března, 14, 05:57
Je to teorie nebo převzaté z praxe?
Také na trubku 16, stěnu 1.5 dobře pasuje 3/8 instalatérská matrice. msg31, 21. března 14, 05:57
Můžete našroubovat matrici, i když závit nebude úplný. A co ořech? Nic z toho jsem v prodeji nenašel.
Sláva 61 Výzkumný pracovník Taganrog. Jižně od Ruska. 11.1K 3.1K
Rep.5 22. srpna 14, 00:42, za 12 minut
Nezáleží na tom, o jakou trubku se jedná, svařoval bych ji po lícování na stroji, protože bez ohledu na způsob řezání závitu je velmi obtížné dosáhnout svislosti pomocí závitových spojů.
V každém případě mi to nevyšlo.
Poslední vyd. 22. srpna 14, 00:43 ze Slávy 61
Perkoljator Specialista Charkov 143 27
Rep.6 22. srpna 14, 01:07, za 26 minut
Nezáleží na tom, o jakou trubku se jedná, svařoval bych ji po lícování na stroji, protože bez ohledu na způsob řezání závitu je velmi obtížné dosáhnout svislosti pomocí závitových spojů. Sláva 61, 22. srpna. 14, 00:42
Pokud skončíte trubku u soustruhu a poté uříznete závit, bude rovný a po sestavení konstrukce bude svislý proces nevyhnutelný a povinný. Ale po svaření různých tvarovek sudů jsou velmi možné odchylky.
Bez ohledu na to, jak ustřihnete nit, je velmi obtížné dosáhnout svislosti Slava 61, 22 Aug. 14, 00:42
K tomu potřebujete matrici s vodítkem a celá jednotka je nabroušena pouze na jeden průměr. Ve skutečnosti vychází speciální nástroj. A konec má samozřejmě 90stupňový řez a ne vlnu

Rep.8 22. srpna 14, 08:56, za 26 minut
k tomu potřebujete kostku s průvodcem zapchem, 22. 14, 08:31
To je pravda, pamatuji si, že se zahřívání provádělo na palcových trubkách s matricí a všechno bylo na soustruhu hladké, pak jsem si uvědomil, že jsou potřeba nejen ruce, ale člověk musí trochu rozumět.
Rep.9 22. srpna 14, 09:00, za 4 minut
1. Zatloukání trubky je dobrá věc, ale je to problematické, pokud sami nepracujete v soustružnické dílně (hledejte, ptejte se, plaťte, vysvětlujte.)
2. Nařežte si závit sami na tenkostěnné trubce – hemeroidy se spoustou defektů (pokud si to děláte sami apod., viz bod 1.)
3. Svařování na tenkostěnnou trubku je dobrá věc, ale problém, pokud sám nepracujete jako svářeč (viz bod 1)
Udělal bych to, pokud je vše potřeba udělat doma (v mé dílně, na chatě.):
1. Není potřeba vařit, protože (sám jsem se přesvědčil) nerez lze pomocí fénu perfektně pájet a na práci nám stačí síla pájeného švu.
2. Samozřejmě musí být zajištěno slušné vyrovnání trubky a pájené jednotky (spojka nebo válec). Způsobů je mnoho, jen je potřeba se zamyslet nad tím, který je v konkrétním případě technologicky nejvyspělejší.
3. Vertikálnost trubky v pracovní poloze (chápu, že se bavíme o RK?) stejně nebude možné zajistit (i když je matematicky striktně zarovnaná s pájeným prvkem): v domě nejsou žádné pravé úhly ani vodorovné plochy . To vám řekne každý stavitel a bude mít pravdu. Z toho vyplývá závěr: svislost sloupu musí být nastavena podpěrami celého zařízení. Nejjednodušší způsob je použít 3 stavěcí šrouby na základně kostky.
Poslední vyd. 22. srpna 14, 09:14 od Sonolog
Jednoduchý a pohodlný způsob nákupu válcovaného kovu. Široký výběr pronájmů v našem online katalogu.
Vyberte a objednejte potřebné materiály právě teď!
Bezhotovostní a hotovostní platby. Dodávka po celém Bělorusku.
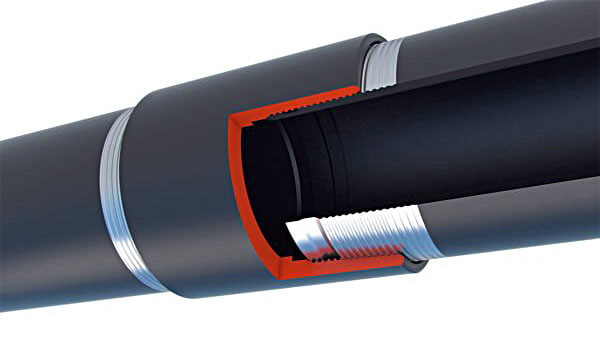
Závit je jedním z hlavních typů upevnění kovových trubek. Závit na trubce je střídáním výstupků a drážek, které jsou spirálovitě naneseny na kov. Lze jej aplikovat na vnitřní i vnější povrchy výrobku. Závity se zpravidla vyrábějí na trubkách, různých spojovacích prvcích a prvcích zařízení.
<strong>Hlavní vlastnosti a typy závitů</strong>
Pro pohodlnější práci s vlákny se používají obecně uznávané definice:
- Profil. Může být trojúhelníkový, obdélníkový nebo lichoběžníkový. Trojúhelníkové profily jsou zcela specifické a obvykle se používají v různých technických systémech.
- Profilový úhel. Toto je úhel, který tvoří boční hrany výsledných závitů.
- Směr. Může být vpravo nebo vlevo. Levý směr, ve kterém je matice našroubována na šroub proti směru hodinových ručiček, je poměrně vzácný. Častější možností je správný směr.
- Krok. Toto je vzdálenost získaná mezi základnami nebo vrcholy, které tvoří sousední otáčky.
- Hloubka. Toto je velikost segmentu umístěného mezi nejhlubším bodem a vrcholem.
Odborníci také rozlišují vnitřní, vnější a střední průměry. Trojúhelníkové profily lze rozdělit na palcové a metrické.
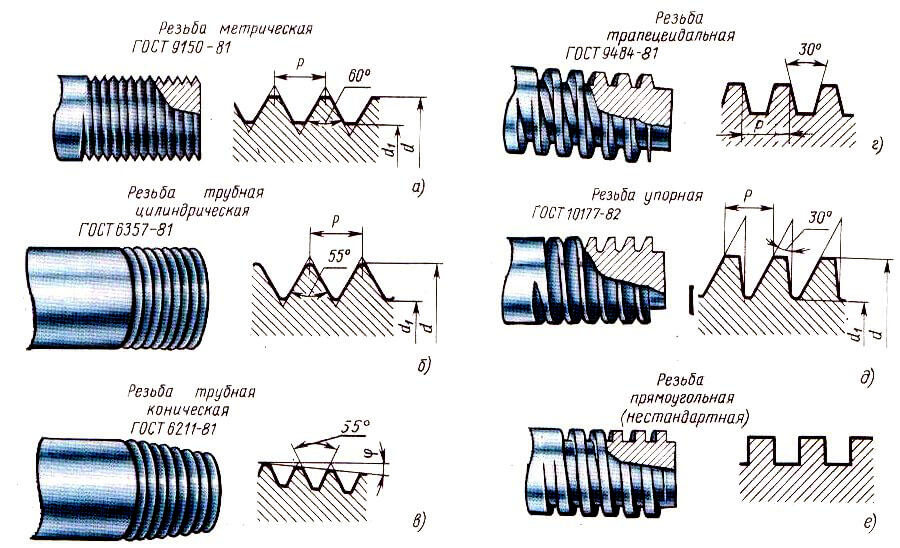
Metriky jsou rovnostranný trojúhelník s úhly 60. V tomto případě jsou vnější a vnitřní průměry uvedeny v milimetrech. Rozteč se také uvádí v milimetrech a zlomcích.
Palcové profily se od metrických liší tím, že jejich vrcholový úhel je 55. Jak název napovídá, všechny rozměry jsou vyjádřeny v palcích. Takové závity se obvykle dělí na upevňovací a trubkové závity. Možnost upevnění má velké stoupání a obvykle se používá pro šrouby, matice a různé otvory, kde je vyžadováno přesné spojení prvků. Trubka se používá ke spojování trubek a má menší rozteč.
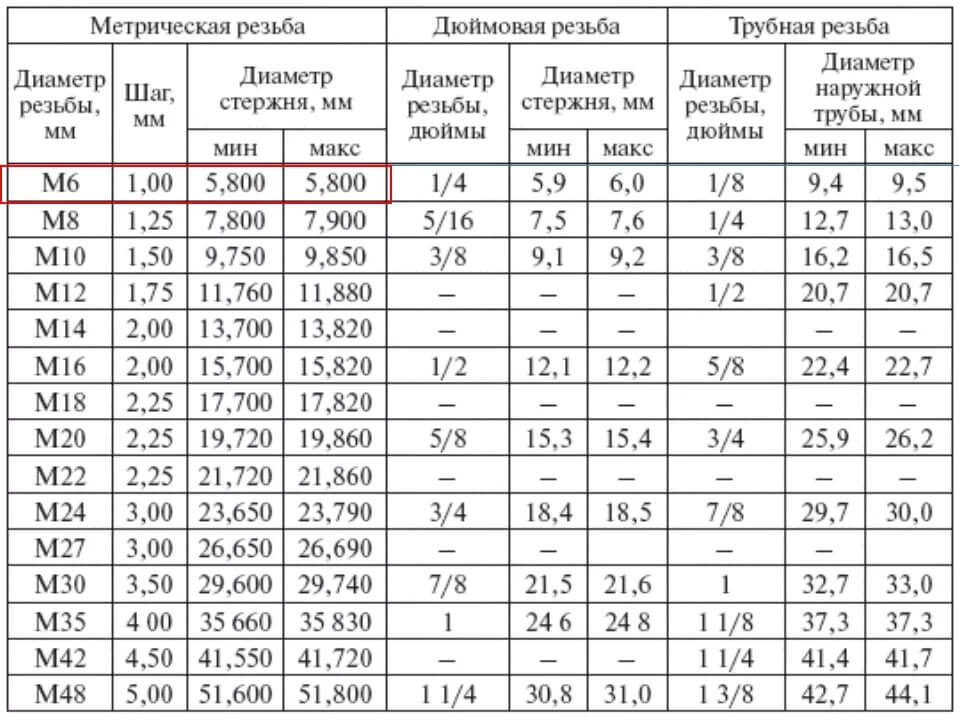
Srovnávací tabulka pro nejoblíbenější průměry pro metrické, palcové a trubkové závity s příkladem výběru obrobku pro závit
<strong>Ruční řezání závitů</strong>
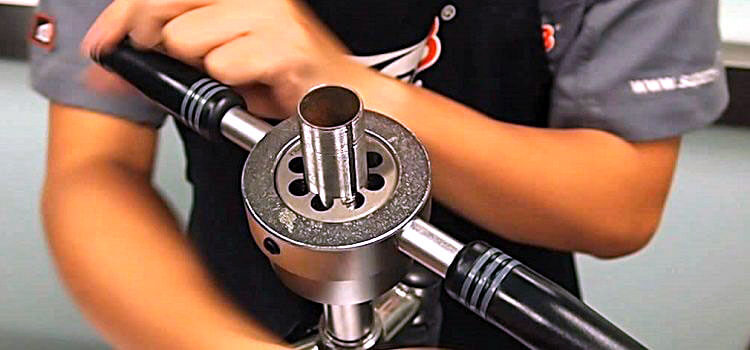
Pro efektivní řezání závitů budete potřebovat speciální nástroje:
zemře nebo lerks – nástroj pro řezání závitů, který se skládá z kalených matic se speciálními hranami a ohyby třísek. Navlékací zařízení se skládá z 8-10 závitových kroků, kde prvních pár závitů představuje sací část. Používá se společně s držáky. Podle konstrukce mohou být pevné, dělené a posuvné. Dělené frézy mají možnost přesného nastavení průměru a používají se pro řezání přesnějších velikostí s nastavením průměru až do 1,25 mm.
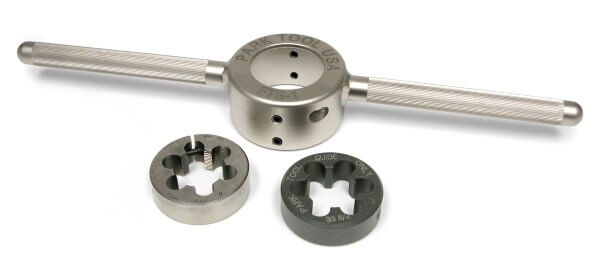
Pipe zemře
Typ matrice s palcovými trubkovými závity pro řezání vhodných závitů na trubkách a tvarovkách. Označeno písmenem G. Velikosti závitů se pohybují od 1/8 do 2 palce. Z nich jsou nejčastěji používané velikosti ve vodovodních systémech 1/2, 3/4 a 1 palec. Vzácněji se obvykle používá v hydraulice s velikostí závitu 5/8, 7/8, 5/6 a 3/8 palce.
Kónické trubkové matrice
Speciální typy matric pro řezání kulatých kuželových závitů, nejčastěji používané ve vysokotlakých potrubích. Mají speciální konstrukci, která zajišťuje jednostranné závitování, nikoli průchozí, jako u běžného provedení. Matrice mají vstupní kužel s úhlem 30 – 55° a mají malou šířku pera pro snížení řezných sil a tření. Má počet otvorů pro třísky od 4 do 7 (pro průměry od 1/6 do 2 palce).
Závitová matrice — je kulatý držák na výměnné vodítko, vybavený ráčnou. Pro usnadnění práce s tímto nářadím je vybaven poměrně dlouhou pákou, kterou lze v případě potřeby vysunout.
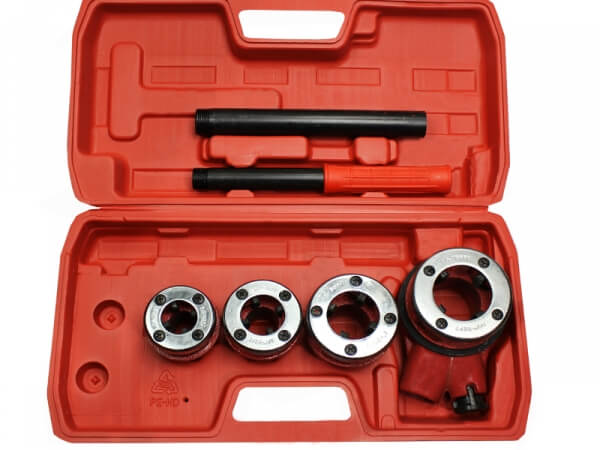
<strong>Řezání vnitřních závitů pomocí závitníku</strong>
K výrobě závitů uvnitř trubky se obvykle používá závitník. Má tvar tyče s břity. Musí být vložen do speciálního knoflíku.
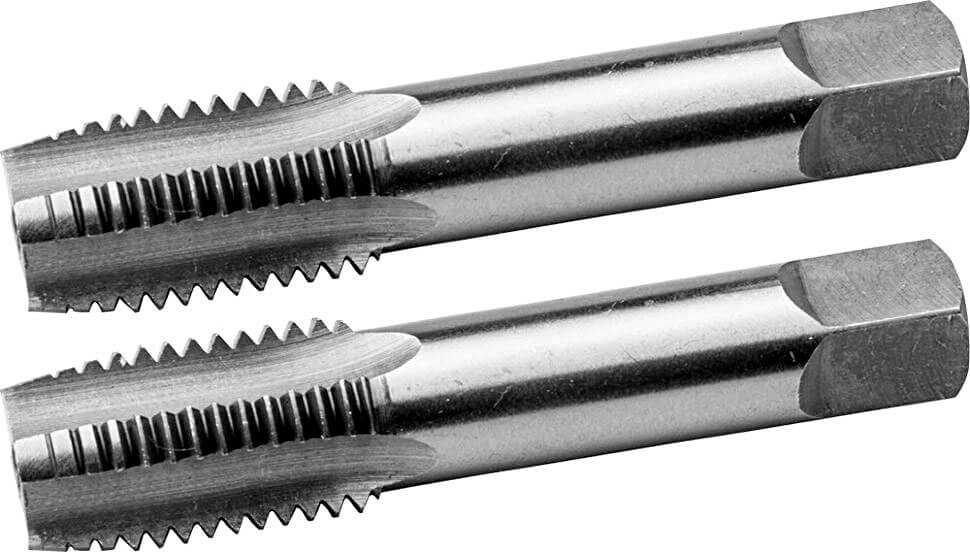
Kohout se skládá z následujících částí:
- Plotová část. Je to kužel, který přímo řeže nitě. Zuby řezáků jsou umístěny po celém obvodu.
- Kalibrační část. Tento prvek je pokračováním sací části a má tvar válce, na kterém jsou umístěny zuby.
- Ocasní část. Má čtvercovou hlavici a je určena k uchycení kohoutku v bráně.
Aby se zabránilo přehřátí nástroje během provozu, používají se pro chlazení různá média:
- Petrolej je vhodný pro hliník a slitiny hliníku,
- Pro výrobky z mědi se používá terpentýn,
- Ocel se chladí emulzí.
- Nejprve je povrch důkladně očištěn od nečistot a prachu,
- Dále je třeba povrch pracovního nástroje a obrobku namazat speciální kapalinou,
- Před zahájením práce se ujistěte, že je nástroj v provozuschopném stavu.
- pozinkované trubky o průměru od 15 do 159 mm;
- vodovodní a plynové potrubí o průměru 15 až 50 mm;
- elektricky svařované trubky o průměru od 57 do 810 mm;
- bezešvé trubky o průměru od 54 do 108 mm;
- tvarované trubky;
- repasované a použité potrubí.
- Související produkty
- Oblíbené zboží
- akcie
Pokud není dostatek chladicí kapaliny, profil může být nerovnoměrný nebo drsný.
Odborníci doporučují používat při práci kompletní kohoutky. Sada obsahuje nástroj pro hrubé řezání a dokončovací práce. Odstraněním alespoň jednoho z kohoutků neušetříte mnoho času, ale kvalita konečného výsledku může být špatná.
<strong>Požadavky na organizaci procesu</strong>
Aby bylo řezání závitů úspěšné, je důležité splnit základní požadavky:
Ve skladu velkoobchodního a maloobchodního kovového skladu „Aksvil“ v Minsku si můžete vybrat a koupit jakékoli ocelové trubky potřebné pro stavební nebo instalatérské práce: