Montážní podmínky a průměry vodicích otvorů pro samořezné šrouby | NEJLEPŠÍ Spojovací materiál
Zkušení řemeslníci také pamatují doby, kdy bylo použito několik samořezných šroubů najednou k vytvoření jediného upevnění pomocí samořezného šroubu! Způsob instalace byl jednoduchý, ale vyžadoval povinnou technologickou sekvenci. První šroub byl zašroubován do 2/3 jeho délky a aby nedošlo k olíznutí štěrbiny na hlavě, byl vyšroubován a vyhozen. Druhým bylo vyříznout závit v základně do celé hloubky upevnění a opět jej odšroubovat a vyhodit. Obavy byly poměrně vážné – vylízaná štěrbina na hlavě šroubu brání v případě potřeby jeho volnému vyšroubování (obr. 7). Tito. První dva samořezné šrouby sloužily jako jakýsi závitník – nástroj na řezání závitů. A pouze poslední, třetí, šroub posloužil svému zamýšlenému účelu: vytvořit závitový uzávěr. V každodenním životě se často vyhýbali radám „zkušených“ lidí a za značného tlaku na šroubovák zašroubovali do základny samořezný šroub. V tomto případě byla štěrbina na hlavě skutečně poškozena, ale při dostatečném úsilí to nepřekáželo při instalaci samořezného šroubu v navržené poloze. Výsledkem je, že po 2-3 letech používání, a to i v interiéru, se kování občas pokrylo rzí a při výměně bylo téměř nemožné je odšroubovat bez pomoci kleští a vrtačky.
V současné době, na pozadí rozšířeného používání závitových spojovacích prostředků, nesou vážnou odpovědnost. Výrazně se zpřísnily i požadavky na spojovací materiál. Nové technologie výroby oceli a jejich zpracování umožňují vyrábět kování pro použití ve zcela jiných provozních podmínkách. Například spojovací prvky vyrobené z oceli A2 a A4 podle GOST R ISO 3506 lze použít i při vystavení agresivnímu prostředí bez koroze nebo při extrémně vysokých a nízkých teplotách bez obav ze zničení upevnění. Pro různé způsoby instalace a materiály s různými vlastnostmi byly vyvinuty speciální tvary drážkování: Philips, Pozidrive, Torx atd.
To vše je realizováno v řadě samořezných šroubů, tzv. samořezných šroubů, BEST-Fasteners. Které jsou vyrobeny z vysoce legovaných chromniklových nerezových ocelí. Správný výběr drážky hlavy ze široké škály modelů zajišťuje hladkou instalaci našich samořezných šroubů do všech druhů základen pomocí elektrického nářadí nebo ručně. Vysoká pevnost tohoto hardwaru umožňuje produktu vyříznout přistávací závit při šroubování do předvrtaného otvoru v základně. V závislosti na podkladu: dřevo, plasty, kompozitní materiály, kovy atd. se výrazně liší také provedení závitu šroubů BEST-Fastener. Samořezné šrouby, jejichž závity jsou vyrobeny v souladu s GOST R ISO 1478-93 (nebo ISO 1478), jsou určeny pro montáž především do kovů a jiných tvrdých materiálů. Jak je patrné z názvu regulačních dokumentů, jsou zcela totožné. Podle nich je závit samořezných šroubů označen ST a číselná hodnota jmenovitého (vnějšího) průměru závitu výrobku a také jeho délka, například:
ST4,8x25,
ST – typ závitu, jehož parametry plně odpovídají GOST R ISO 1478-93 (nebo ISO 1478),
4,8 – jmenovitý (vnější) průměr závitu v mm,
25 – délka závitu v mm.
Šroubování šroubů do kovů a jiných pevných materiálů se provádí pomocí silných točivých momentů se značným zatížením hlavy kování nebo jejích drážek. Přijatelné upevnění deskových materiálů pomocí samořezných šroubů jsou znázorněny na obrázcích 1-6. Jejich instalace vyžaduje dodržování přísných technických předpisů. Jejich nedodržení může vést k nežádoucím výsledkům, např.: „olíznutí“ drážek na hlavě (obr. 7), ohnutí závitu (obr. 8) nebo deformace celého samořezného šroubu (obr. 9).
Při montáži samořezných šroubů BEST-Závitové spojovací prvky podle GOST R ISO 1478-93, doporučujeme dodržovat německou normu DIN 7975 Samořezné šrouby. Průvodce předvrtáním a instalací.
DIN 7975 poskytuje 6 typů upevnění:

Obr.7 „Olíznutí“ štěrbiny na hlavě samořezného šroubu.
Vzniklo v důsledku zašroubování šroubu do překližky bez předběžného otvoru

Obr.8 Zhroucení závitu samořezného šroubu.
Příčinou závady bylo zašroubování ocelového šroubu A2 do profilu z uhlíkové oceli. Tloušťka police 4 mm.

Obr.9 Deformace a zlomení samořezného šroubu.
Příčinou závady bylo zašroubování ocelového šroubu A2 do profilu z uhlíkové oceli. Tloušťka police 4 mm.

V tomto případě musí být dodržena přípustná tloušťka upevněných materiálů uvedená v tabulce 1 normy DIN 7975:
ST 2.2
ST 2.9
ST 3.5
ST 3.9
ST 4.2
ST 4.8
ST 5.5
ST 6.3
ST 8
Minimální přípustná tloušťka plechu *, mm
Během výstavby se mnozí z nás potýkali s problémem instalace samořezných šroubů do kovových konstrukcí. Přestože slovo „samořezný šroub“ samo o sobě znamená, že provádějí řezání sami, v některých případech bude stále nutné zajistit předběžnou práci. Otázka: jak udělat otvor pro kovový šroub?
Samořezný šroub je kování sestávající z tyče s ostrým vnějším závitem a hlavy s vybráním pro šroubovací nástroj. Díky technologii výroby a použité kvalitní, odolné kovové slitině, která nutně prochází tepelným zpracováním, má tento spojovací prvek univerzální použití. Výrobek je dostatečně pevný pro použití se dřevem jakékoli hustoty, kovem a betonem. Při práci s kovem musí být použitý samořezný šroub vyroben z tvrdé oceli, která je tvrdší než materiál pracovní plochy.
TOP produkty z našeho katalogu


4 ks v balení
10 ks v balení


Existují samořezné šrouby do kovu s ostrým hrotem a vrtákem. Oba typy spojovacích prvků se vyznačují malou vzdáleností mezi hřebeny, nebo jednodušeji malým závitem. To vám umožní zlepšit přilnavost kování k pevnému materiálu, a tím i upevněné jednotce.
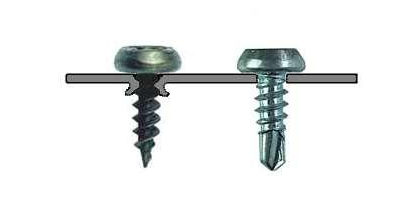
Ostrá špička produktu vytváří stejný samořezný účinek, což výrazně zjednodušuje proces upevnění. Jinými slovy, vezmeme do jedné ruky nástroj, šroubovák nebo šroubovák, do druhé samořezný šroub a zašroubujeme ho do konstrukce. I kovový povrch se pod takovým tlakem poddá, pokud. tloušťka nepřesáhne 0,5 mm. Pro silnější kovové podlahy je nutné vyvrtat otvor, jehož průměr bude přímo záviset na tloušťce kovu.
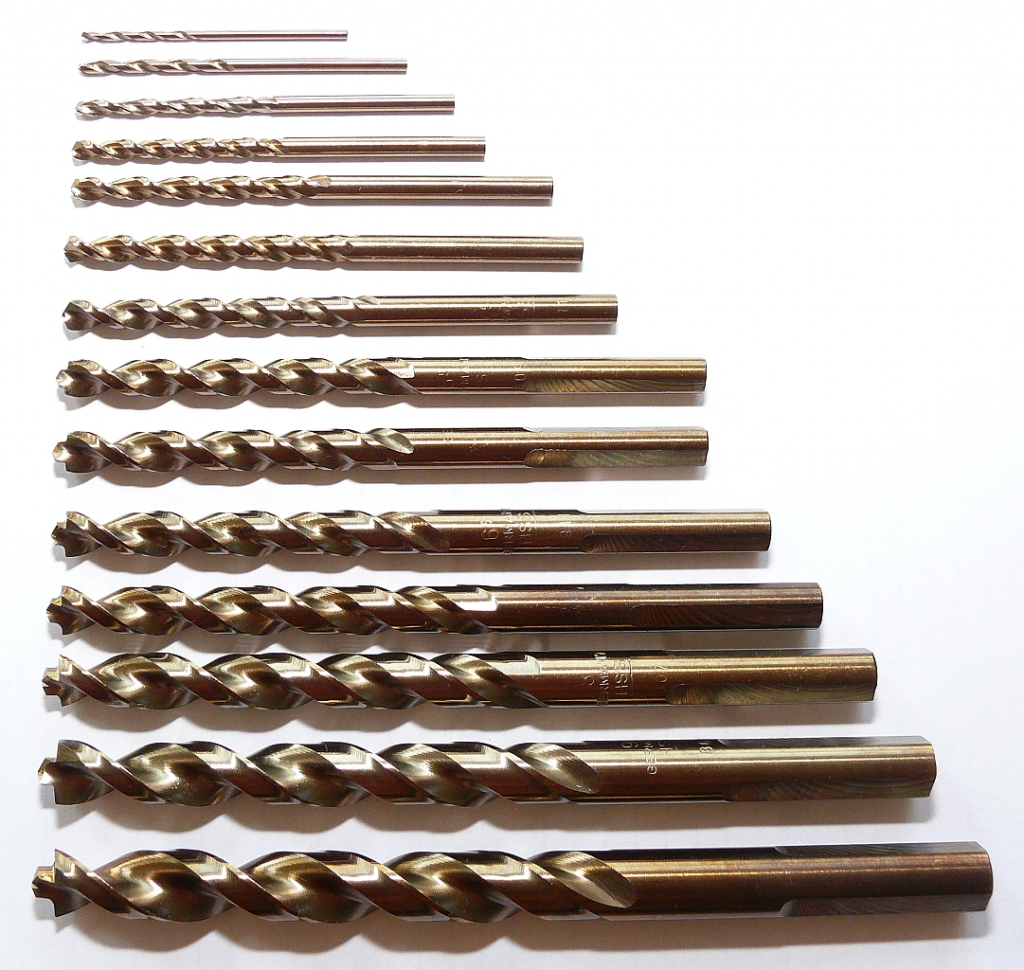
Základním principem je projít upevňovací bod vrtákem o průměru menším, než je průměr zvoleného šroubu. Namažte výsledný otvor strojním olejem před zašroubováním hardwaru a proces bude proveden bez velkého úsilí.
Zde je následující tabulka doporučených průměrů vrtáků pro určitou tloušťku kovového povrchu:
| Tloušťka kovu, mm | 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 |
| Průměr vrtáku, mm | – | 3,3 | 3,4 | 3,5 | 3,6 | 3,7 | 3,8 |
Vzhledem k tomu, že tloušťka nejčastěji používaných kovových palubek je 1 mm, nejběžnější průměr vrtáku je 3,4 mm.
V sortimentu samořezných šroubů často najdete černé kování. Mají stejný design s ostrým koncem a jsou schopny prorazit kov o tloušťce 1,5 mm bez dalších přípravných prací. Průměr černých šroubů začíná od 3,5 mm; Fosfátový nebo oxidový povlak přispívá k mechanické ochraně spojovacího prvku a poskytuje mu vynikající adhezní vlastnosti. Na rozdíl od žlutých nemají elektrochemickou ochranu. Tyto produkty jsou vyrobeny z uhlíkových a nízkolegovaných ocelí a fosfátový film pevně přilne k základnímu kovu na molekulární úrovni. Při deformaci spojovacího prvku se tato ochranná vrstva nezničí díky své vysoké tažnosti. Pokud tedy potřebujete zajistit kovovou konstrukci do tloušťky 1,5 mm, s dalším nanášením barev, tmelu nebo omítky, můžete klidně použít černé samořezné šrouby. Pro silnější kovové povrchy bude opět nutná příprava otvoru, ale v různých poměrech:
| Tloušťka kovu, mm | 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 |
| Průměr vrtáku, mm | – | – | 2,5 | 2,7 | 2,9 | 3,0 | 3,1 |
Výše uvedené údaje v tabulkách byly odvozeny experimentálně a důležitou roli budou hrát následující faktory: kvalita upevňovacího prvku a kovu pracovní desky, síla, kterou je kování zašroubováno, a požadovaná spolehlivost upevnění.
1) Kov, ze kterého je samořezný šroub vyroben, musí odpovídat uvedenému GOST nebo DIN. V opačném případě by měly být přípravné práce provedeny dříve, než je uvedeno v tabulkách. Pokud jde o černé samořezné šrouby, neměly by způsobit černé skvrny na pracovní ploše – fosfátový povlak zůstává na výrobku pod vlivem vody a neteče po stěně jako černé slzy. Vysoce kvalitní výrobek poznáte podle vlastnosti charakteristické pro samořezné šrouby do kovu: závit by neměl přiléhat blízko k hlavě. To znamená, že mezi hlavou a závity musí být mezera rovnající se průměru tyče, což zajišťuje pevnost celého spojovacího prvku.
2) Pokud kovový povrch nesplňuje uvedené požadavky, pak se možná nevyplatí dělat dodatečné vrtání, ale šroub přímo zašroubovat. Potom bude spoj těsnější a dosáhne se dostatečné konstrukční hustoty.
3) Někdy můžete prorazit 2 mm kovu kvalitním černým samořezným šroubem bez vrtání, pokud použijete dobrou mužskou sílu pomocí šroubováku. A na šroubováku se šňůrou je důležité zvolit režim moudře, aby nedošlo ke stržení závitů. Kromě toho je důležité zabránit přehřátí šroubu, jinak se rychle otupí.
4) Pokud nejprve uděláte otvor pro samořezný šroub o něco menší, než je uvedeno v tabulkách, bude instalace upevňovacích prvků obtížnější, ale zašroubování malých závitů do kovu bude pronikavější, a proto bude spojení odolnější.
Existují také kovové šrouby vybavené vrtacím koncem. Jsou použitelné bez předběžné přípravy otvorů pro kov do tloušťky 2 mm. Při zašroubování do spoje se vrtací konec kování roztrhne a vytlačí kov, čímž pro sebe vytvoří průchod. Velkou roli pro ně bude hrát také kvalita jak samotného produktu, tak pracovní plochy.
Chcete-li vybrat průměr vrtáku pro díru v kovu pro samořezný šroub, můžete použít referenční porovnávací tabulku níže. Pokud musíte pracovat s kovem o tloušťce větší než 4 mm, bez otvoru se pravděpodobně neobejdete.
| Průměr samořezného šroubu, mm | Průměr vrtáku, mm |
| 3,5 | 2,76 – 2,92 |
| 4,8 | 2,8 – 3,0 |
| 5,5 | 2,8 – 4,7 |
| 6,3 | 5,4 – 5,55 |
Pokud jde o délku otvoru, měla by zasahovat daleko do připevňované konstrukce nebo jí odpovídat. Pokud samořezný šroub prochází přímo skrz a vyčnívá daleko za konstrukci, pak je to plýtvání délkou hardwaru. Čím větší je výrobek, tím více kvalitního a dražšího materiálu je vynaloženo na jeho výrobu, a tedy dražší. Ukazuje se, že při iracionálním přístupu k věci nebude část produktu fungovat.
Všechny výše uvedené kovové šrouby jsou dostupné v sortimentu v našem internetovém obchodě. Díky třídění rychle vyberete potřebné vybavení pro nástroj, pokud během pracovního procesu považujete za nutné udělat díru do kovu před instalací kování.