PVC kanalizační potrubí: dekódování, typy, materiál pro výrobu produktu, vlastnosti
Výroba kanalizační trubky z PVC je podobná jako u většiny plastových profilů. Vlastnosti práškového neměkčeného polyvinylchloridu však vyžadují dodržení určitých technologických podmínek a použití specializovaného extrudéru.
Článek obsahuje celou řadu technických řešení, která se realizují na výrobních místech: od přípravy surovin a získání složení až po výběr zařízení a probíhajících procesů v každé fázi. Diskutována je také potřeba včasné diagnostiky extruzní linie.
Kanalizační potrubí PVC-U: vysvětlení a charakteristika
Surovinou je neměkčený polyvinylchlorid, běžně známý jako UPVC (PVC-U) – polymer vyrobený z vinylchloridu bez změkčovadel ve svém složení, díky čemuž je výrobek tuhý a odolný. Termoplast je univerzální díky své kompatibilitě s mnoha přísadami, které mají vlastnosti odlišné od něj.
Trubky jsou k dispozici v různých velikostech, včetně oblíbených malých a středních průměrů od 32 do 250 mm a připojení s rozšířeným pryžovým kroužkem.
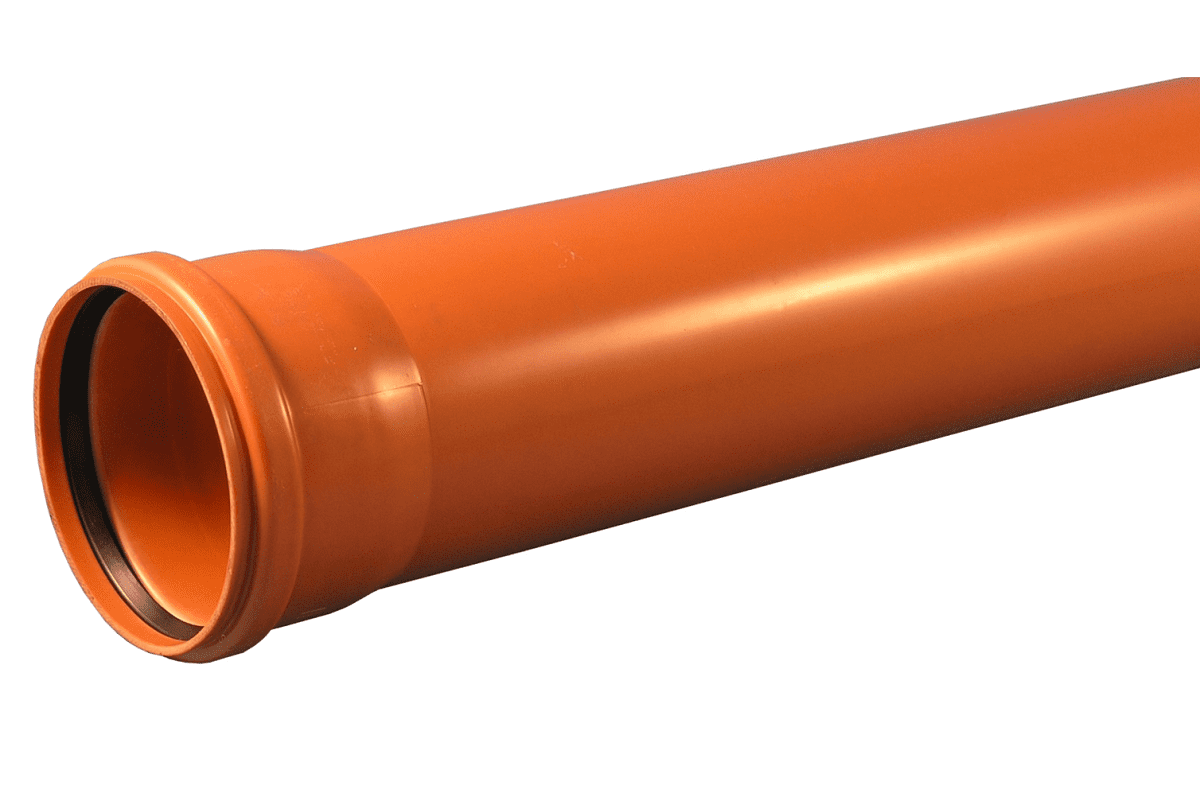
Za nejziskovější oblast použití je považována netlaková podzemní a vnitropodniková kanalizace: jedná se o domovní a fekální systémy, průmyslové odpadní vody a dvorní sítě. Hloubka v zemi je malá: navzdory skutečnosti, že stěna je poměrně tuhá, není určena pro vysoké zatížení půdy.
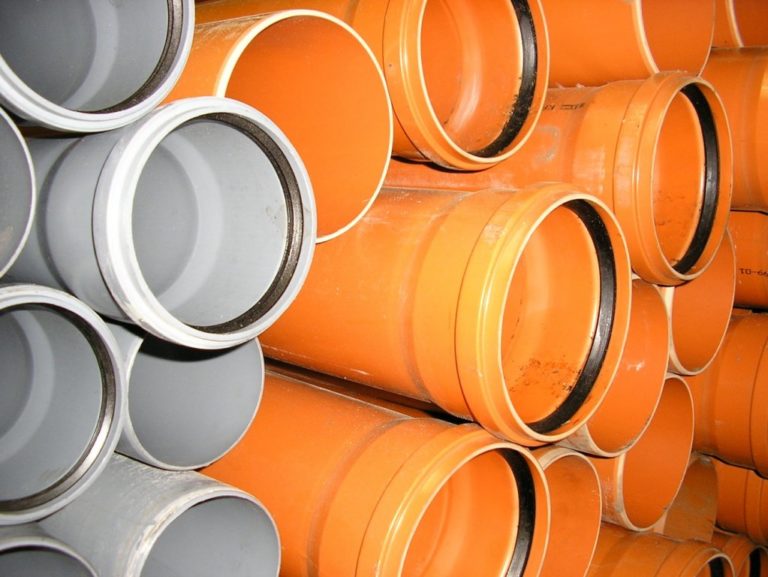
Podniky používají polymer dvou barev k vytlačování produktů pro různé účely: šedý pro vnitřní sítě, červenohnědý pro vnější sítě. Hlavní věc, která je odlišuje, je síla.
Jak se vyrábí kanalizační plastové trubky: popis technologie a výrobního procesu
Vytlačování materiálu a zpracování profilu se příliš neliší od výroby polypropylenových a polyethylenových výrobků, i když na jedné straně je to trochu jednodušší, protože odpadní stěna je tenčí a nevyžaduje několik chladicích lázní, a na druhé straně , je to složitější kvůli nutnosti úpravy původního polymeru.
Příprava surovin
Nesmíšený PVC není vhodný pro zpracování v sektoru polymerových trubek. Aby produkt získal požadované vlastnosti, zajistil stabilitu a vyrobitelnost, obsahuje materiál 7 až 10 přísad. Jejich rozsah použití je však ve srovnání s plasty malý. Na seznamu jsou stabilizátory, maziva, modifikátory, barviva a další plniva, z nichž každá řeší svůj vlastní problém při optimalizaci výrobního procesu.
První věc, kterou musí každý podnik udělat, je přizpůsobit všechny komponenty obsažené v budoucím kompozitu, aby fungovaly. Suroviny je nutné kontrolovat na vlhkost a v případě potřeby je vysušit, aby se odstranila kondenzace, která negativně ovlivní kvalitu zpracování a stav formovacích jednotek. Je také důležité bezproblémově vyrábět jejich přesné dávkování a rovnoměrné zásobování pomocí automatizovaných vážících systémů.
Složení a jeho příprava
Technologický postup výroby spočívá v míchání a homogenizaci složek, dokud nevznikne homogenní prášek. Protože termoplast uPVC má vysokou viskozitu, vyžaduje vysoké teploty, aby se v něm rozpustily a rovnoměrně rozložily ostatní složky.
Nejvyšší kvalitu míchání zajišťuje mixér se dvěma komorami: horkou a studenou. V první se všechny látky spojí a aplikuje se teplo, které se postupně zvyšuje na 100-110 C°, při kterém se přísady roztaví a rovnoměrně rozloží v polymerní hmotě po dobu 8-25 minut. Ve spodní komoře se spojení udržuje alespoň čtvrt hodiny a přivede se téměř na pokojovou teplotu.
Složení kompozic, ze kterých se vyrábí kanalizační potrubí PVC-U (PVC-U)
PVC závěs třídy S-7059 m, GOST 14332-78
PVC závěs třídy S-6359 m, GOST 14332-78
Komplexní tepelný stabilizátor na bázi solí olova
Tribazický síran olovnatý (TOSS)
Chemicky srážená hydrofobní křída
Pigment oxidu titaničitého (rutilová forma)
Kvalita přípravy surovin a výroba vícesložkového materiálu vyžadují velkou pozornost v procesu výroby kanalizačního potrubí, protože 80-90 procent výrobních nákladů tvoří náklady na přísady. Je důležité vybrat (objednat) optimální recepturu a podmínky zpracování pro její komponenty.
Vytlačování
Jedná se o standardizovaný a osvědčený způsob výroby daného plastového výrobku. K tomu musí každý podnik zahájit stejné výrobní fáze, které zahrnují:
- tavení a plastická deformace;
- lití;
- kalibrace;
- kapuce.
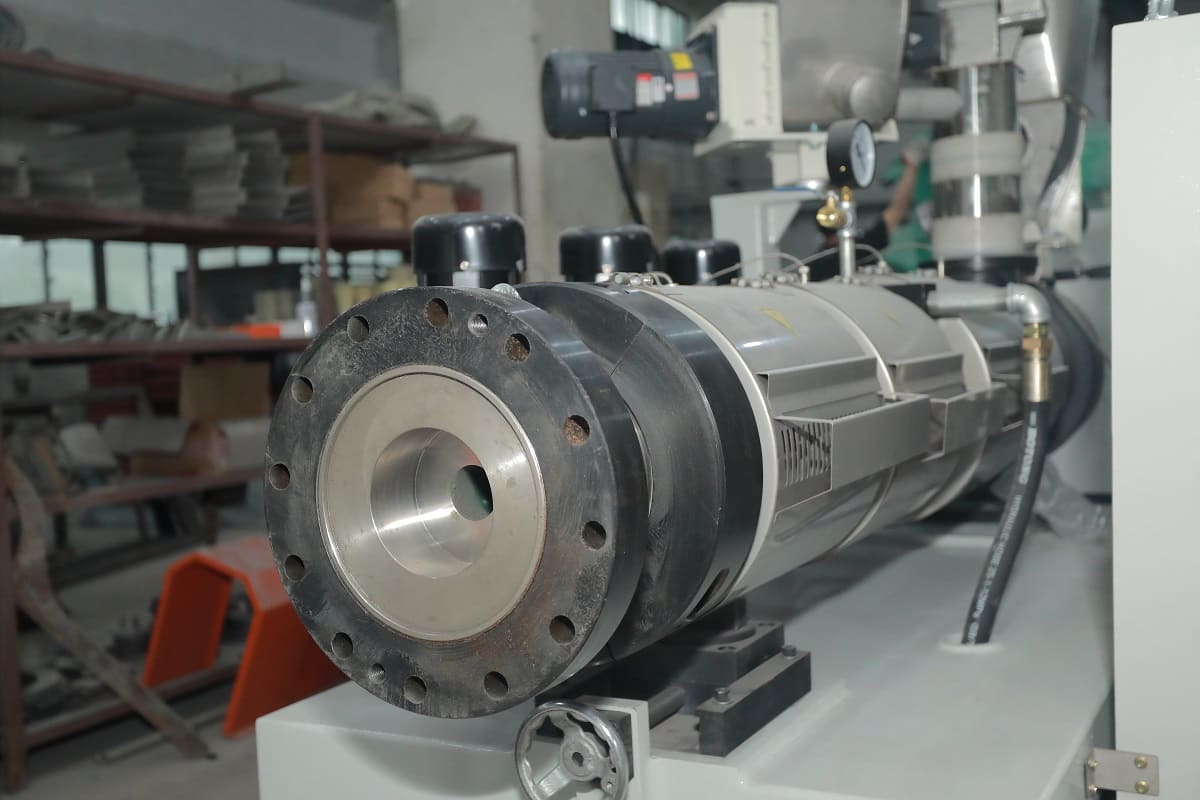
Ohřev a plastifikace netvarovaného materiálu probíhá ve vytlačovacím lisu, který se skládá ze dvou kuželových šneků (tyče se spirálovými závity) instalovaných uvnitř vyhřívaného válce. Suchá prášková směs je přiváděna na jednom konci, zachycena povrchy šneku a posouvána v opačném směru k výstupu. Vlivem tepla tření a tlaku se hmota postupně zahřívá a smršťuje, přechází do poloroztaveného stavu a získává hustou homogenitu. Systém je zároveň vybaven výdechy vzduchových bublin, což má dobrý vliv na mechanické vlastnosti hotového výrobku.
Dále je tavenina pod tlakem přiváděna do průvlaku vytlačovací hlavy, ze které vychází v trubkovém tvaru s vnějším a vnitřním průměrem. Poté vstupuje do vakuové nádrže s vestavěným nerezovým kalibrátorem, který zvyšuje rozměrovou přesnost a tloušťku stěny. Existují také trysky, které rozstřikují vodu pro chlazení produktů. Nepotřebuje silné chlazení, je tenkostěnná, proto se na linku nedávají vany s vodou. Před prodejem také není nutné brousit vnitřní povrch, protože kanalizační trubky jsou již hladké.
Řezání
Nyní přejděme k operacím, které jsou důležité při finálním zpracování. Pásový tažný mechanismus vytáhne produkt z vakuové nádrže, který se pak automaticky rozřeže na kusy dané délky. Profil PVC-U je poměrně tuhý, takže je vhodnější jej rozdělit kotoučovou pilou s jemnými zuby, aby v oblasti řezné hrany nebyly žádné zářezy, třísky nebo mikrotrhliny. A aby se zabránilo poletování prachu, je uvnitř konstrukce instalována pomocná jednotka pro odstraňování třísek.
Belling
Na konci montážní linky je použit automatický rolovací stroj pro rozšíření konce trubky na jedné straně. Je podmíněně rozdělena na dvě části – vytápění a formování.
- Z podélného dopravníku jde výrobek na příčný a po příčkách se přesouvá k jednotce s infrazářiči na konci, kde bude expanze.
- Obrobek se přesune do sestavy zvonu, kde se do vyhřívané měkké části vloží speciální tvar ústí, který jej napne. Okamžitě se přirozeně ochladí na teplotu, při které si zachová daný tvar.
Spojovací prvek se vyrábí společně s výrobkem v jednom cyklu, takže není třeba montovat žádné díly na místě, díky čemuž je použití hrdlových trubek praktické a jednoduché. Jsou položeny do země nebo umístěny v domech bez použití dalších nástrojů a spojovacích prostředků. Po vyjmutí z linky jsou vedeny do zařízení pro vkládání O-kroužků, které zajišťují adhezi a těsnění.
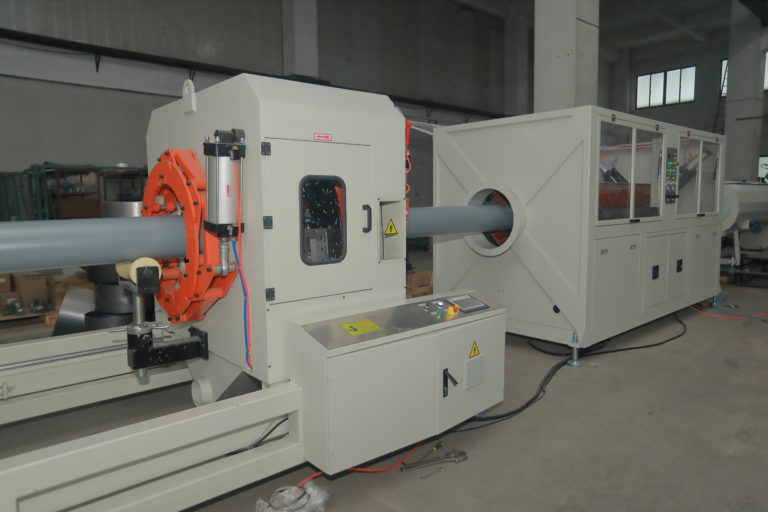
Jednovrstvá výrobní linka PVC trubek (SJZ55/110)
značkování
Pomocí laserové nebo inkoustové tiskárny se na povrch plastové trubky aplikuje speciální označení, které určuje její technické vlastnosti v souladu s GOST pro hladké kanalizační trubky z PVC-U.
Recyklace
Úkol recyklace je důležitý i pro podniky. Vady vytlačování jsou klasifikovány jako tzv. vratný výrobní odpad. Během prvního cyklu mohou být vnitřní a vnější povrchy trubky drsné a jsou možné mírné odchylky v průměru a tloušťce stěny. Po určité době provozu linky však bude dosaženo jednotnosti kvality produktu. Výsledný produkt se posílá k drcení, následuje mletí a ve formě prášku se znovu zavádí do zpracovávaného materiálu.
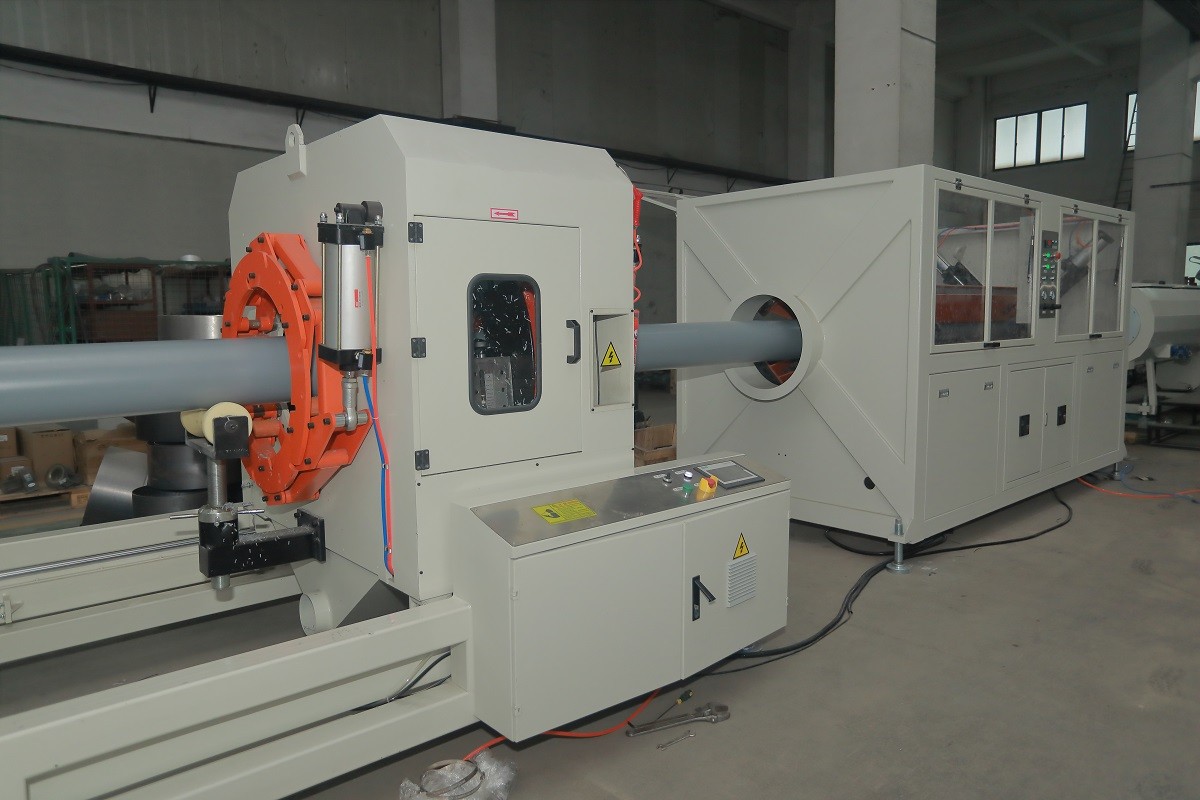
Zařízení pro výrobu
Zvláštností zpracování uPVC je jeho komplexní práškové složení, které klade vysoké zatížení extrudéru. Dosažení požadovaného stupně plastifikace a také stability a prodloužené životnosti vyžaduje použití dvou speciálně kónicky tvarovaných šroubů najednou. S měknutím a kontinuálním vytlačováním plastové hmoty profilovaným otvorem hlavy si jedna tyč prostě neporadí.
Náš sortiment zahrnuje extrudéry SJZ, které jsou součástí linek na výrobu hladkých trubek z neměkčeného polyvinylchloridu. Rozdíl je v jejich výkonu, výkonu a energetické účinnosti. Proto by tyto faktory měly být brány v úvahu při výběru, aby byla zajištěna účinnost zařízení a kvalita produktu.
Navíc, jak již bylo zmíněno výše, budete potřebovat dvoustupňový mixér pro míchání komponent. Ke zpracování odpadu budete potřebovat drtič a mlýn, který z rozdrcených surovin udělá prášek vhodný ke spojení s dalšími látkami.
Nabízíme také další jednotlivé jednotky a komponenty jako doplňkové vybavení pro nové i stávající potrubní rozvody. Mohou to být dávkovače, značící stroje, sušičky, raznice, šroubové páry, frekvenční měniče, náhradní díly. Existuje poptávka po dodávce klimatizace, která zajistí teplotu uvnitř ovládacího panelu na správné úrovni i při nepřetržitém provozu.
Materiály pro výrobu
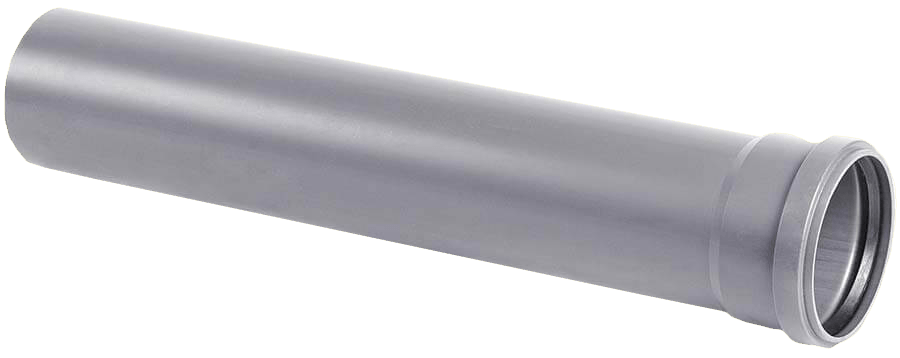
Neměkčený polyvinylchlorid je tuhý polymer, který se nejlépe hodí pro výrobu odolných kanalizačních trubek s volným průtokem. Jeho složení a kvalita použitých surovin výrazně ovlivňují vlastnosti budoucích produktů. Z tohoto důvodu je důležité zabránit tomu, aby se do výroby dostal nekvalitní materiál, jinak můžete skončit s profilem s vadami, což zase zvýší počet vad. A to je plýtvání zdroji a pokles ziskovosti.
Přečtěte si také
WPC – jaký je to materiál a jaké zařízení se používá k výrobě výrobků z kompozitu dřevo-polymer
Shrnout
Výrobní proces pro vnitřní a venkovní UPVC kanalizační trubky bez tlaku se může zdát docela jednoduchý, ale vyžaduje seriózní organizaci pro výrobu kvalitních produktů. Počínaje dávkováním a mícháním složek podle receptury a konče pečlivě kontrolovanými parametry vytlačování a stavem zařízení.
A pokud manipulace se surovinami způsobuje méně problémů, pak je otázka údržby potrubí poměrně akutní. Bohužel po uvedení na trh mnoho podniků funguje roky bez diagnostiky zařízení. Včasné technické posouzení sice umožňuje identifikovat komponenty, které již před poruchou vyčerpaly svůj potenciál nebo se mu blíží, což znamená předcházet náhlým poruchám a prostojům a vyhnout se nákladným opravám. Komplexní kontrolu linky nebo jednotlivých komponentů lze na předchozí vyžádání získat u specialistů inženýrského oddělení Interplast.
Jaké jsou výhody kanalizační trubky z PVC?
Tyto výrobky mají přirozeně vysokou odolnost proti korozi, snadné spojování a trvanlivou texturu. Z obchodního hlediska vyžadují produkty s tenčími stěnami menší spotřebu surovin a minimální počet uzlů v lince, což firmám šetří peníze.
Jaké jsou nevýhody takového produktu?
Neměkčený polyvinylchlorid špatně snáší mráz, a přestože jej lze „ošetřit“ speciálními přísadami, zvyšuje cenu produktu. Zajímavostí je, že pokud je takové látky ve složení méně než 1 procento, pak ji ani laboratorní vyšetření neodhalí. Proto bude obtížné potvrdit přítomnost a odpovídající mechanické vlastnosti produktu.
Jaké typy kanalizačních potrubí existují?
Článek pojednával o technických jednovrstvých beztlakých potrubích pro vnitřní a vnější gravitační kanalizaci. Je možné vyrobit vícevrstvé s pěnovou vrstvou. Jsou továrny, které vyrábějí produkty pro výškové stavby a my jsme pro ně vyvinuli speciální vytlačovací hlavu, stejně jako pro tlakovou kanalizaci.

Kanalizační potrubí z PVC nahradilo kovové výrobky. Různé části kanalizačního systému vyžadují potrubí různých velikostí. Vhodnou volbu lze provést na základě znalosti průchodnosti a vlastností kanalizačního potrubí.
Vlastnosti
Trubkové konstrukce vyrobené z polyvinylchloridu se často používají k vybavení odpadních vod, které vytlačují litinové a ocelové. Plastové kanalizační trubky jsou vyrobeny z běžného a neměkčeného PVC. Materiál obsahuje vinylchlorid a další přísady. Vysoké pevnostní vlastnosti umožňují použití neměkčeného PVC pro organizaci tlakových potrubí.
Kanalizační potrubí je určeno k odvádění odpadních vod z odpadního potrubí, pro instalaci odvodňovacího žlabu, instalaci vnitrodomové a uliční kanalizace. Použití výrobků z PVC pro kanalizační zařízení je odůvodněné technickými vlastnostmi materiálu. Dlouhá životnost kanalizačních potrubí umožní provozu systému až 50 let. Pevnost v tahu dosahuje 50 MPa, takže uliční část kanalizace vydrží instalaci až do hloubky promrznutí půdy. Potrubí je schopno pracovat při tlacích od 6 do 16 barů.
Použití polyvinylchloridových trubek pro kanalizaci má následující výhody:
- Různé velikosti a tvary trubek a tvarovek vám umožní sestavit kanalizační systémy jakékoli složitosti.
- Hladké vnitřní stěny neumožňují usazování odpadních vod, zabraňují vzniku ucpání v malých průměrech a zabraňují ucpání průchodu potrubí usazeninami.
- Nízká hmotnost výrobků a snadné řezání znamenají rychlou a snadnou instalaci a demontáž bez dalších nástrojů.
- Inertní vůči chemikáliím a korozivním účinkům.
- Dostupná cena potrubních prvků.
Rozsah provozních teplot od -10 do +65 stupňů. Při -18 stupních se polyvinylchlorid stává křehkým. Materiál je odolný proti měknutí při krátkodobém zahřátí na +90 stupňů.
Размеры
Plastové prvky kanalizačního potrubí jsou vyráběny v souladu s GOST 51613-2000. Rozměry PVC trubek jsou určeny takovými ukazateli, jako je délka, vnější průměr, vnitřní průměr hrdla, průměr otvoru, tloušťka stěny. Vnější průměr předpokládá jmenovitou velikost produktu. Průchodnost závisí na průměru otvoru.
Tloušťka stěny určuje pevnost potrubí a jaké zatížení konstrukce potrubí vydrží.
Jsou klasifikovány podle pevnostní třídy:
- lehké konstrukce SN2 s tloušťkou stěny menší než 2,3 mm vydrží zatížení až 630 Pa;
- středně těžký SN4 se stěnami od 2,5 do 12,3 mm v závislosti na průměru, zvládne tlak od 600 do 800 Pa;
- těžké trubky SN8 s tloušťkou stěny od 3,2 do 15,3 mm, různého průměru, odolávají tlakům od 800 do 1000 Pa.
Kanalizační potrubí, schopné odolat tlaku do 1,6 MPa, je vyrobeno z neměkčeného PVC o síle stěny 0,5 až 1,9 cm. Používá se pro pokládku do velkých hloubek, pod dálnice, v tlakových kanalizacích.
Kanalizační potrubí se dělí podle místa instalace. Existují vnější a vnitřní drenážní systémy. Pro instalaci vnitřní kanalizace se používají šedé trubky. Standardní velikosti průměrů jsou 32, 40, 50, 75, 110 a 160 mm. Tloušťka stěny není dimenzována na vysoké zatížení, pohybuje se od 1 do 3,2 mm. Délka může být 0,3, 0,5, 1, 1,5, 2 a 3 metry.
Trubky pro vnější odvodnění jsou oranžové. Podle množství odpadní vody se vyrábí průměry 110, 125, 160, 200, 250, 300, 400 a 500 mm. Velikost stěny začíná od 3 mm, délka se pohybuje od 1,2 do 3 m Pro uspořádání městských kanalizací se používá průměr 200 mm.
Podle tlaku, kterému jsou vystaveny stěny potrubí, se rozlišují tlakové a netlakové kanalizační systémy. Pro vnitřní gravitační kanalizaci se používají trubky o síle stěny 1,8 až 3 mm. Pro uliční potrubí s volně průtočnou drenáží se vyrábí výrobky o velikosti stěny od 3,2 mm s průměrem 11 cm do 1,2 cm s vnějším průměrem 50 cm.
Tlakový kanalizační systém s čerpacím zařízením vyžaduje zvýšené pevnostní charakteristiky. Plastové tlakové trubky jsou vyrobeny z neměkčeného PVC o větší tloušťce. V tabulce jsou uvedeny možné parametry stěny v závislosti na zkoušeném tlaku od 800 Pa do 1,6 MPa.