Typy, charakteristiky, GOST, značení elektrod ESAB
Elektrody esab poskytují všestranné svařovací řešení z hlediska výkonu, účinnosti a ceny. Lze je použít pro práci s různými druhy oceli, ale i litinou a neželeznými kovy.
Země původu elektrod esab je Švédsko. Zde sídlí centrála společnosti ESAB, která se specializuje na vývoj svařovacích materiálů. Tato značka se vyznačuje bezvadnou pověstí, inovacemi a nejnovějšími technologiemi, stejně jako vynikající kvalitou a spolehlivostí produktů. To vše umožnilo značce zaujmout vedoucí postavení ve světě.
Dnes jsou standardem kvality elektrody ESAB různých typů a typů. Podle složení jsou tyto produkty rozděleny do několika kategorií. Použití elektrod esab navíc umožňuje ruční i automatické svařování včetně navařování kovů.
Rozsah aplikace
Popis elektrod esab je zakódován v označení každého konkrétního produktu. Používají se pro svářečské práce s nerezovými, nízkouhlíkovými, žáruvzdornými a uhlíkovými druhy oceli, litiny a plechů s ochranným nátěrem a také stavebních konstrukcí používaných ve stavbě lodí/strojů/automobilů.
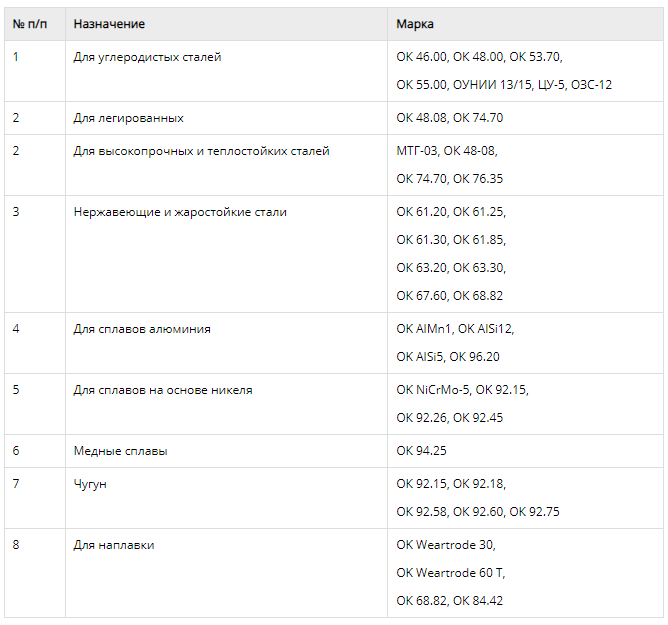
Dnes se pro svařování ocelových konstrukcí v souladu s GOST používají následující značky elektrod esab:
- OK46.00/48.00/53.70/55.00, TsU-5, OUNII13/15, OZS-12 – pro uhlíkovou ocel;
- OK48.08/74.70 – pro legovanou ocel;
- OK48.08/74.70/76.35, MTG-03 – pro žáruvzdornou a vysokopevnostní ocel;
- OK61.20/61.25/61.30/61.85/63.20/63.30/67.60/68.82 – pro žáruvzdornou a nerezovou ocel;
- OKAlMn1, OKAiSi12/5, OK 96.20 – pro hliníkové slitiny;
- OK92.15/92.26/92.45, OK NiCrMo-5 – pro slitiny niklu;
- OK94.25 – pro slitiny mědi;
- OK92.15/92.18/92.58/92.65/92.75 – pro litinu;
- OK68.82/84.42, OK Weartrode 30/60T – pro navařování kovů.
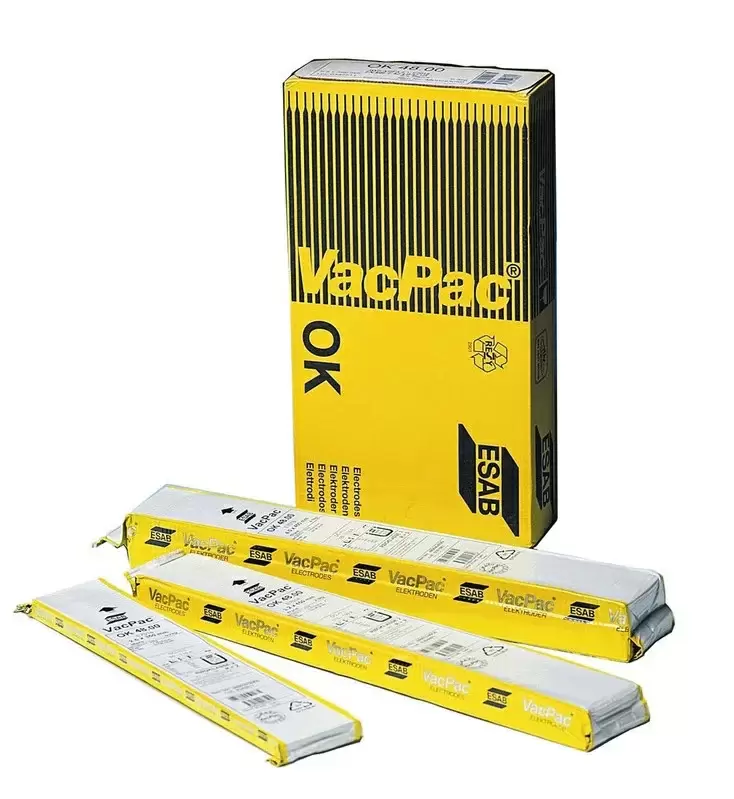
Prvky z nerezové oceli jsou svařovány pomocí rutilových elektrod OK63.30, které umožňují vytvoření stabilního svařovacího oblouku prakticky bez rozstřiku a zajišťující kvalitní kapkový přenos materiálu. Toto řešení zároveň zaručuje snadné oddělení strusky v důsledku minimálního dopadu na šev. Samotné švy jsou čisté a rovnoměrné.
Pro práci s tlustostěnnými trubkami vyrobenými z nízkolegované oceli se používají elektrody TsU-5. V tomto případě není nutné předehřívání materiálu ani následné tepelné zpracování.
V Ruské federaci jsou nejběžněji používané svařovací elektrody ESAB-SVEL, vyráběné významnou švédskou společností v domácím podniku se sídlem v Petrohradě. Tyto výrobní závody sídlí v jednom z loďařských závodů a zajišťují výrobu vysoce kvalitních elektrod v rozsahu hlavního sortimentu jakostí určených pro svařování různých druhů ocelí. Předmětné výrobky jsou nabízeny ve formě elektrod o délce 30-45 centimetrů a průřezu 2-5 milimetrů.
Typy elektrod Esab
Při nákupu moderních materiálů pro svařování se mnozí potýkají s otázkou, které produkty by měly být upřednostňovány. Výrobní společnost ESAB za svou stoletou historii vytvořila obrovské množství elektrod různých typů a typů, zaměřených na různé technologie svařování. V současné době švédský výrobce pokračuje ve zdokonalování svých produktů a snaží se dosáhnout maximální účinnosti a kvality. Volba elektrod značky Esab je proto optimálním řešením v každé situaci.
Všimněme si skutečnosti, že elektrody dané značky jsou dodávány s kovovou nebo nekovovou tyčí. V obou případech je zajištěna vynikající dodávka elektrického proudu do materiálu. Kromě toho existují elektrody pro svařování:
- nízkolegované a vysoce legované oceli;
- konstrukční nelegované oceli;
- niklové oceli a slitiny hliníku;
- rozdílné materiály a zpevněné povrchy.
Označení těchto elektrod esab naznačuje jejich účel. Nejoblíbenější jsou u nás elektrody Esab, které jsou určeny pro svařování nelegovaných ocelí spadajících do kategorií OK 46/48, TsU, MR-3, OZS a UONII, ale i řady dalších skupin.
Výběr elektrod
Hojně se používají značkové elektrody s označením OK 46.00/48.00/48.04/53.70, které se používají pro svařování uhlíkových a nízkolegovaných ocelí. Pokud jde o nerezové a tepelně odolné kovy, pak se používají analogy OK61.25/61.30/61.35/63.30.
Pro práci s konstrukčními prvky z legované oceli jsou vhodnější materiály řady OK 48.08/74.70, svařování litiny se provádí výrobky OK 92.15/92.18/92.26.
Ze všech výše uvedených elektrod zůstávají modely OK46 nejoblíbenější, protože jsou ideální pro svařování tenkých pozinkovaných plechů. Kromě toho mají tyto elektrody výhodu v minimální spotřebě tepla, což hraje důležitou roli v případě velkoobjemových svařovacích prací, jako jsou svařovací mezery značné šířky.
Kromě oblíbené řady OK má švédský výrobce Esab řadu elektrod jiných jmen. Například pro ruční svařování jsou ideální modely řady UONI-15/55 zaměřené na kovové výrobky z nízkolegované a uhlíkové oceli. Používají se tam, kde je potřeba vytvořit švy se zvýšenými parametry z hlediska rázové houževnatosti a tažnosti, včetně provozních podmínek s negativními teplotami.
Pro ruční práci se často volí elektrody MP-3. Jsou to rutilové modely, které jsou vhodné pro svařování stejnosměrným i střídavým proudem. Navíc je preferují ti, pro které je zásadně důležitá otázka, kolik esab elektrody stojí.
Ti, kteří plánují aktivity pro vytváření kořenových svarů silnostěnných trubek, by měli věnovat pozornost elektrodám kategorie TsU-5. Splňují všechny požadavky technologického procesu, prováděného bez předehřevu a následného tepelného zpracování.
Proč značka Esab?
Společnost ze Švédska, jejímž profilem je vývoj a tvorba pokročilých svařovacích zařízení, má bezvadnou pověst. Její produkty se vyznačují nejvyšší úrovní kvality a spolehlivosti, dostupnými a rozumnými cenami a také zaměřením na profesionály.
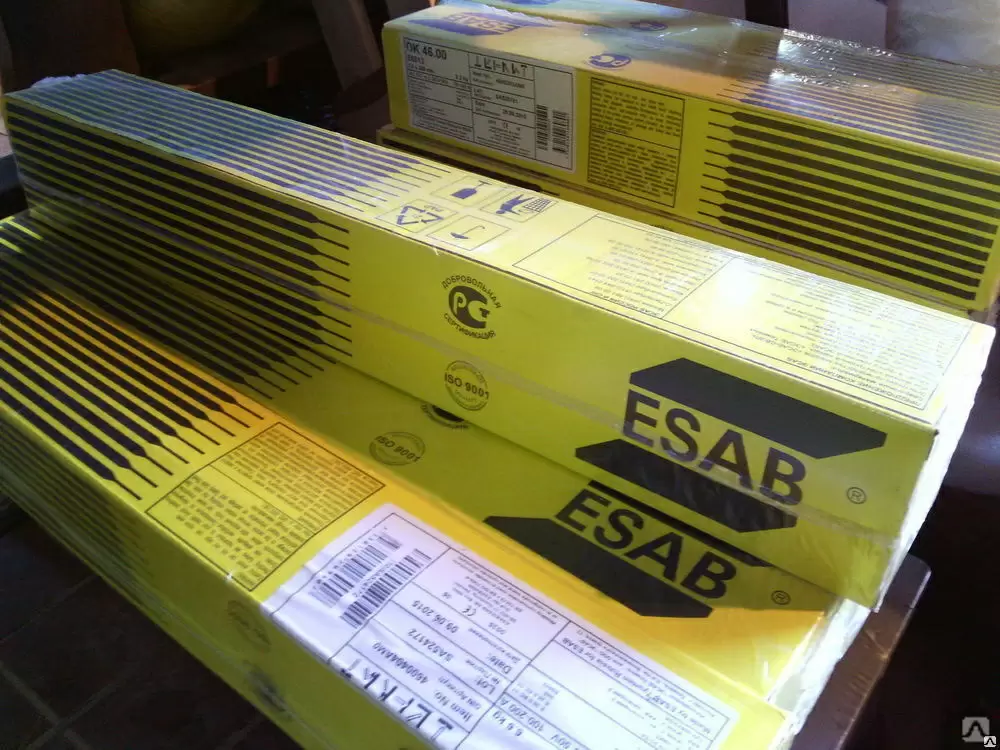
Elektrody Esab v Rusku lze zakoupit v jakékoli firemní prodejně. Vyznačují se jasně žlutou barvou obalu, logem značky a přítomností potřebných informací na vložce, kde musí být uveden průměr a účel výrobku.

Pro práci s ručními svařovacími stroji jsou zapotřebí elektrody. Znalost elektrických obloukových zařízení, značení materiálů a další vlastnosti práce budou užitečné pro začátečníka i zkušeného řemeslníka. Elektrody jsou považovány za trochu obtížné na naučení. Pro usnadnění vzdělávacího procesu byla vynalezena speciální klasifikace.
Účel a složení elektrod
Dnes lze elektrody vybrat pro různé úkoly. Při výběru se uvažuje:
- typ svařované konstrukce;
- vlastnosti švů;
- materiál;
- další pomocné parametry.
Popis videa
Rozluštění označení elektrod.
Níže budeme hovořit o klasifikaci elektrodových prvků, jejich účelu a vlastnostech.
Účelem kovové tyče je přitavit svařovaný materiál na konkrétní místo, kde je obrobek spojen. Hlavní část elektrody slouží k vedení proudu přes sebe. Konec přídavného materiálu se taví vlivem zvýšené teploty svařovacího oblouku. V okamžiku natavení konce elektrody vzniká spolu s roztavenou strukturou kompletní produkt.
Co je to spotřební elektroda
Svařovací elektroda má jednoduchou konstrukci. Jeho hlavní součástí je tyč, na vnější straně je vyroben speciální povlak. Konec, který se taví a přichází do styku se svařovaným materiálem, je vyroben bez povlaku.
Typ tyčí a vysvětlení značení elektrod
Na každém kontejneru, ve kterém jsou baleny svařovací dráty, je alfanumerické kódování, například: E50A-UONI – 13/55 – 5,0 – UD / E514 (4) – B20

Elektrody, jejich značení
První číslice označení v našem názorném příkladu označují typ tyče. E50A – spotřební materiál, který lze použít při svařování ocelí vyztuženého a nevyztuženého kovu. Pro usnadnění pochopení zkratky se doporučuje rozdělit ji na její součásti:
- E – tyč se používá pro svařování na obloukovém přístroji.
- 50 – mezní hodnota pevnosti spoje.
V našem vzorku je tento parametr 50 kgf na 1 čtvereční. mm.
- A – spoj má zátěžovou viskozitu a dobrou pružnost.
Z tohoto vzorku je patrné, že s dekódováním elektrod si lze poradit, nelze to považovat za obtížný úkol. Pokud je po ruce vysvětlení, co znamenají čísla a písmena, každý začátečník na to přijde.
Svařovací dráty: typy a vlastnosti
Pro práci s vyztuženými výrobky potřebujete tyče, které mají kódování „E“ a kódy tvrdosti uvedené v číslech: 38, 42, 46, 50, 55, 60, 70, 85, 100, 125, 150; 42A, 46A, 50A.
V případě, že je nutné spojovat druhy ocelových výrobků, které jsou odolné vůči tepelným účinkům, používají se spotřební materiály s kódováním E-09 a E-10. Pro svařování vysoce legovaných kovů je vhodných mnoho typů elektrod, jejich počet je více než 40. Častěji než jiné volí: E-12X13, E-06X13N, E-10X17T, E-12X11NMF, E-12X11NMF.
Pro spojování materiálů s dříve známými charakteristikami se používají elektrody: E-10G2, E-12G4, E-10G3, E-16G2KhM, E-15G5, E-30G2KhM, celkový počet typů je 38.
Popis videa
Jak rozpoznat typ elektrod a pochopit, k čemu slouží?!
Dešifrování svařovacích elektrod
V názorném příkladu je kódování UONI – 13/55, které charakterizuje značku elektrody. Je to podrobně popsáno v sekci GOST. Někdy se vyskytuje označení patentované výrobcem. Tímto způsobem jsou označeny produkty skupiny OK z výrobní značky ESAB.

Průměr tyče
Při dešifrování označení elektrod můžete najít digitální označení ukazující průřez spotřebního materiálu v mm. V uvedeném vzorku je tento parametr 5 mm. Pokud se zaměříte na tuto hodnotu, musíte znát důležitou okolnost: čím větší je tloušťka svařovaného materiálu, tím vyšší by měl být tento parametr.
Jmenování
Písmeno „U“, umístěné téměř na konci označení, označuje, že elektrody jsou určeny pro svařování nízkolegovaných a uhlíkových ocelí s limitem tvrdosti asi 60 kgf na 1 mm². Pokud je nutné svařovat kovy s jinými parametry, je nutné vzít elektrody s jinými symboly:
- „L“ – pro svařování konstrukčních ocelí, ve kterých jsou přítomny legující prvky.
- „B“ – pro vysoce legované oceli.
- „H“ – takové elektrody se používají pouze pro navařování.
Písmeno „T“ označuje, že tyče jsou vhodné pro svařování žáruvzdorných kovových slitin.
Parametr hustoty povlaku
Další písmeno po U je písmenový kód D, který se nachází v reprezentativním vzorku, udávající, jak silná je vrstva povlaku vyrobena. V našem případě je tato vrstva poměrně silná. Kromě D mají elektrody také další písmena: „M“ – mírně silný povrch, blíže k tenkému, „C“ – střední velikost, „G“ – působivá tloušťka.


Viz také:
Svařování profilových trubek: základy, metody, používané elektrody
Indexové seskupení
Neznalost principu dekódování všech elektrod se často stává překážkou v práci pro laiky. Označování je opravdu složité, protože mnoho kódů poskytuje informace současně. Je důležité vědět, že podobná kombinace čísel je na obalech elektrod, které jsou určeny pro svařování polotovarů z vysoce legované oceli.
Pojďme k dešifrování následujících symbolů, které znamenají:
- 5 – odolnost spoje proti poškození korozí;
- 1 – teplota o maximální hodnotu.
V tomto případě se jedná o provozní parametr. Pro zobrazení mezní hodnoty je pevnost spoje indikována silným zahřátím.
- 4 – hodnota teploty spoje (pracovní);
- (4) je číslo feritového stupně v pažbě.
Zde je položen princip přímočaré vzájemné závislosti: čím větší je číselná hodnota ve značení, tím významnější je skutečný parametr. Obrázek ukazuje závislé faktory v tabulkové formě.

Tyče určené k navařování obsahují velký blok indexových skupin. K obvyklé kombinaci, která se skládá ze tří až čtyř digitálních kódů přes (/), se přidá kombinace symbolů, oddělených od sebe čárou. Například: E200/22-1. První kód 200/22 informuje o pevnosti obrobku, je povoleno provádět navařování. Dalším číslem (1) je pevnost kovu, která vzniká bez vystavení zvýšeným teplotám. Při nahrazení čísla 1 v označení kódem 2 to znamená, že tvrdost lze vytvořit pouze po zpracování výrobku při zvýšené teplotě.

Specifické kódy
Existuje jeden druh zahraničního značení. Je zařazen do seskupení indexů, je však umístěn samostatně a zobrazuje typ sloupců. V našem příkladu je kód „E“ spotřební materiál, který má povlak.

Typy povlaků
V označení prutů je tento kód umístěn na konci vlasce. Tento parametr je zobrazen se znaménkem s významem:
- „A“ – kyselé;
- „B“ – se základním povlakem;
- „R“ – povrch z minerálního rutilu;
- „C“ – celulózový povlak;
- „P“ je jiné.
Často narazíte na kombinace různých písmen. Říká, že se jedná o kombinovaný nátěr. Ostatní kódování se dešifruje tímto způsobem:
- „RC“ – minerální (rutil) a celulóza.
- „G“ – obsahuje přísadu ve formě nažloutlého prášku.
Pokud je kombinace 2 kódů „BZh“, znamená to, že do hlavního nátěru byla přidána žlutá prášková látka.

Poloha v prostoru
Svařovací tyče jsou rozděleny do určitých typů. Konkrétní se používá pro svařování ve vlastní poloze v prostoru. V příkladném příkladu předposlední digitální kód 2 znamená, že elektroda může být použita v jakékoli poloze kromě vertikální.
- „1“ všestrannost;
- „3“ je povoleno svařovat na obrobku svisle, pokud je tyč držena vodorovně;
- „4“ svařování spodních rohů výrobků.
Tímto způsobem se označují domácí i zahraniční elektrody.
Parametry svařovacího proudu
Známky nelze vždy najít, zejména při použití střídavého proudu. V našem příkladu poslední číslice „0“ znamená, že je povoleno pracovat při konstantní hodnotě proudu, pouze pokud je polarita obrácená.

Výrobci svařovacích elektrod
Ruský trh se spotřebním materiálem nabízí širokou škálu elektrod vyráběných domácími výrobci. Technologické kapacity výrob umožňují pokrýt potřeby jednotlivců i podniků různých oborů činnosti.
Ruští výrobci elektrod jsou rozděleni do 3 kategorií:
- Velké výroby, které dodávají materiály většině kupujících.
- Rostliny třídy „import“.
- Malé podniky, které vyrábějí produkty pro své vlastní potřeby.
Uvádíme několik výrobních společností, které vyrábějí elektrody:
- SVEL – závod na svařovací elektrody Altai.
Moderní zařízení vyrábějící širokou škálu lakovaných výrobků.
- Bělorechenský elektrodový závod „Rameses“.
Přídavné materiály pro svařování jsou vyráběny v souladu se státními normami, výrobky jsou certifikovány.
Vyrábí univerzální svařovací elektrody.
Výrobky ruských výrobců jsou žádané v různých oblastech činnosti, aktivně se nakupují nejen v obchodech v naší zemi, ale iv zahraničí.
Popis videa
Dešifrování svařovacích elektrod.
Které tyče jsou vhodné pro svařování v každodenním životě
Video, které poskytuje kompletní informace o výběru spotřebního materiálu pro začínající svářeče:
Popis videa
Druhy svařovacích přídavných materiálů
Elektrody používané při ručním obloukovém svařování se dělí na:
Jsou vyrobeny z různých typů materiálů, které se liší žáruvzdorností: wolfram, grafit, uhlí. Jsou určeny pro zapálení a konzervaci svařovacího oblouku. Spoje obrobků jsou vyplněny přísadami vytvořenými ručním přinášením spotřebního materiálu, který se roztaví.
Tento typ elektrody se nataví během procesu svařování na povrch konstrukce. Vyrábí se z oceli, litiny, mědi nebo jiného kovu. Konkrétní druh suroviny závisí na materiálu. Tyč plní funkci přísady a také hraje roli katody nebo anody. Existují obalené a nepotažené elektrody.
Podle parametrů svařovacího proudu
Tyče o průřezu 4 mm. jsou vybírány pro svařování na jednoduchých svařovacích zařízeních. Používají se také na nejproduktivnějších a nejvýkonnějších jednotkách.
Délka tohoto spotřebního materiálu je 35 a 45 cm.Vhodné pro svařování tenkých obrobků do 1 cm.Pracují na proud 220A. Přídavné materiály pro svařování o průřezu 5 až 12 mm. se používají pouze při svářečských pracích za přítomnosti dodatečného osvětlení vytvořeného výkonnými osvětlovacími instalacemi.

Viz také:
Svařování pozinkovaných trubek elektrodami a plynovým hořákem
Závěr
Značkovací elektrody jsou důležité pro pochopení jejich účelu a správný výběr tyčí pro svařování. Liší se v závislosti na obrobku. I přes složitost je můžete pochopit. Doufáme, že vám informace v tomto článku pomohou.