Svařování v chladném podnebí
N. I. Golikov, Ph.D., M. M. Sidorov, Ph.D., IFTPS SB RAS, Jakutsk, e-mail: [email protected], www.ckp-iptpn.ysn.ru; Ju. N. Sarajev, doktor technických věd, Ústav fyziky a aplikované matematiky SB RAS, Tomsk, e-mail: [email protected]
Testování svařovacích zařízení a materiálů v chladném podnebí Jakutska odhalilo specifika provádění prací při nízkých teplotách, jakož i požadavky na zajištění stabilního procesu a získání vysoce kvalitních svařovaných spojů při řešení instalačních a opravárenských úkolů.
Relevance
Při posuzování kvality jakéhokoli výrobku je vhodné zvážit nejen jeho funkční, provozní a technologické vlastnosti, ale také míru dopadu na životní prostředí, při které si výrobek zachovává své deklarované jakostní vlastnosti.
Ostře kontinentální klima Jakutska se vyznačuje dlouhými zimami a krátkými léty. Podle výsledků dlouhodobých pozorování je průměrná roční teplota v těchto oblastech pod minus 10 °C a období záporných teplot trvá více než 210 dní. V tomto ohledu se značné množství svářečských prací při konstrukci, montáži a opravách svařovaných konstrukcí provádí při teplotách pod bodem mrazu. Ve většině případů je při provádění výše popsaných prací nemožné nebo obtížné zajistit vytvoření zvláštních podmínek pro zavedení svařování v přirozeném chladu.
Provedení svarových spojů a samotné svařování v podmínkách záporných okolních teplot má svá specifika. Při svařování v podmínkách nízkých klimatických teplot (pod minus 40 °C) se mění podmínky hoření oblouku, zvyšuje se přenos tepla z produktu do vzduchu a difúze vodíku se desítkykrát snižuje.
Hlavním předpokladem pro studium vlastností svařování za nízkých klimatických teplot je studium tepelných procesů. V práci [1] byly pomocí měření termočlánků zjištěny rozdíly v kinetice šíření teplotního pole svarových spojů svařovaných při teplotách +20 a –45 °C. Rozdíly v rychlostech ochlazování přehřátých oblastí v teplotním rozsahu 500–600 °C dosahují přibližně 30 %. Zvýšení rychlosti ochlazování svarového spoje při svařování pod –40 °C vede ke snížení teploty fázových a strukturních přeměn o 20–40 °C. V důsledku toho se kritická teplota křehkosti posouvá směrem ke kladným teplotám o 15–35 °C [2].
Při posuzování výkonnosti svarových spojů je nutné zohlednit jejich vlastnosti spojené se strukturální, mechanickou a geometrickou heterogenitou, vadným a napjatým stavem. Bylo prokázáno [1, 3], že zvýšení rychlosti ochlazování během simulace tepelných svařovacích cyklů vede ke zvýšení pevnostních a tvrdostních charakteristik a také ke snížení ukazatelů plasticity ocelí 10KhSND, 20KhG, 20NGMF, St600, 14Kh2GMR a 14G2SAF v důsledku zvýšení kvantitativního obsahu bainitu a martenzitu.
Je známo, že vodík je nezbytným faktorem v procesech opožděné destrukce svarových spojů vyrobených z nízkolegovaných ocelí při vzniku studených trhlin. Bylo zjištěno, že při svařování za teplot pod bodem mrazu se difuze vodíku ve svarovém spoji zpomaluje a odolnost proti vzniku studených trhlin klesá na 40 % [2, 4]. Bylo také zjištěno, že hlavním faktorem určujícím zvýšenou pravděpodobnost vzniku studených trhlin při nízkých teplotách vzduchu (až do –50 °C) je zvýšený obsah vodíku ve svaru. V tomto ohledu je pro dosažení svarových spojů bez studených trhlin nutné používat svařovací materiály s nízkým obsahem vodíku [2].
Proto musí být svařovací zařízení a materiály používané pro svařování v nízkoteplotním podnebí přizpůsobeny extrémním provozním podmínkám.
V rámci partnerské spolupráce s výrobci svařovacích materiálů, zařízení a průzkumných výzkumných a vývojových prací [2–3] pro implementaci a vývoj moderních svařovacích technologií přizpůsobených provádění svařovacích, montážních a opravárenských prací v podmínkách Severu a Arktidy se v Centru společného užívání „Nízkoteplotní polní zkušební stanice“ Ústavu fyzikálních a technických problémů severu V. P. Larionova Sibiřské pobočky Ruské akademie věd (Centrum kolektivního užívání „SNNI“ ISPPS SB RAS) společně s Ústavem fyziky pevnosti a materiálových věd Sibiřské pobočky Ruské akademie věd (ISPMS SB RAS) provádějí klimatické zkoušky nových svařovacích materiálů a zařízení v podmínkách teplot pod bodem mrazu, pro které byly vyvinuty vhodné metody (obr. 1).
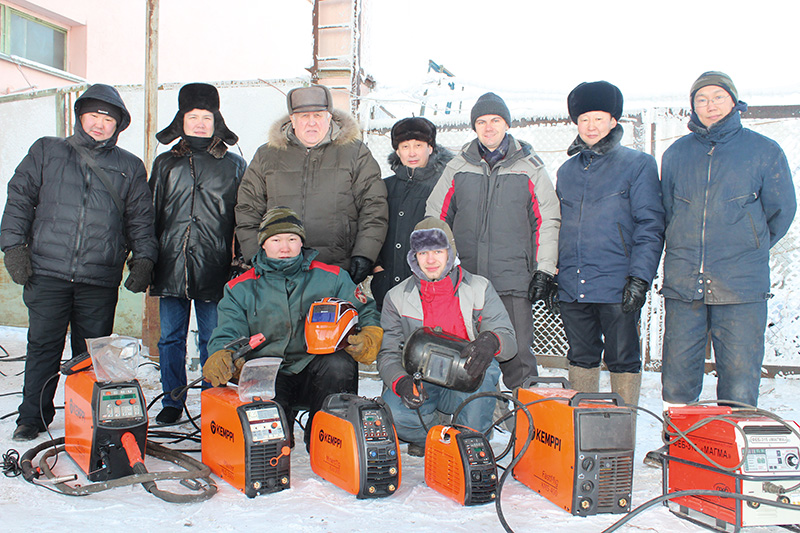
Obr. 1. Delegace z akademických ústavů (IPTPS SB RAS, IPSM SB RAS) a zástupci společnosti KEMPPI LLC během demonstrace a klimatických zkoušek svářecích strojů
Metodika klimatických zkoušek svářecích zařízení se vztahuje na zkoušení zdrojů energie pro ruční obloukové svařování a navařování konstrukcí a částí zařízení, provozovaných v chladných klimatických podmínkách. Zkouška se skládá ze čtyř fází.
pohled [5]:
1 — vstupní kontrola odolnosti svařovacích zařízení za studena;
2 — kontrola odolnosti svařovacího zařízení proti nízkým teplotám po dlouhodobém vystavení;
3 – technologické zkoušky svařovacích zařízení;
4 – klimatické zkoušky svářecího zařízení ve výrobních podmínkách při teplotách okolí pod bodem mrazu.
Metoda spočívá v určení provozuschopnosti elektrického svařovacího zařízení a v určení schopnosti zařízení plnit své funkce a udržovat si své parametry v mezích norem technické dokumentace, a to během a po vystavení nízkým klimatickým teplotám. Výhodou této metody je možnost testovat poměrně masivní, rozměrné konstrukce elektrického svařovacího zařízení a možnost jejich plného testování za podmínek přirozených nízkých klimatických teplot Jakutska.
Metodika klimatického zkoušení svařovacích materiálů se vztahuje na zkoušení obalených elektrod pro ruční obloukové svařování a navařování konstrukcí a součástí zařízení provozovaných v chladných klimatických podmínkách. Zkouška se skládá ze tří hlavních fází:
1 — kontrola svařování a technologických vlastností svařovacích materiálů;
2 – studium vlastností a struktury navařeného kovu a svarového spoje;
3 – studium vlastností a struktury svařovaného spoje vyrobeného za podmínek nízkých klimatických teplot.
Metoda je určena ke stanovení vlastností a struktury navařeného kovu a svarových spojů za účelem posouzení kvality elektrod a určení jejich vhodnosti pro použití při svařování a navařování za nízkých teplot vzduchu. Na základě výsledků této zkoušky je vypracován protokol o klimatické zkoušce s uvedením nevýhod, výhod a doporučení pro použití svařovacích materiálů za nízkých klimatických teplot.
Příklady klimatických testů
Výběr svařovacích zdrojů pro klimatické zkoušky byl proveden na základě technických podmínek zařízení, které umožňují jeho použití v podmínkách teplot okolního vzduchu až do minus 40…50 °C.obr. 2). Během zkoušek se teplota okolního vzduchu pohybovala v rozmezí –40°… –45°C, což udává hodnotu stupně závažnosti VI a VII klimatického vlivu v závislosti na teplotě vzduchu. Podle GOST 16962–71 a navrhované zkušební metody musí testované zařízení udržovat své parametry v normách, a to během nebo po vystavení záporným klimatickým teplotám. V opačném případě se výrobek považuje za nepřijatelný pro provoz ve stanoveném teplotním rozsahu nebo se pro používání zařízení doporučuje jiný teplotní rozsah.
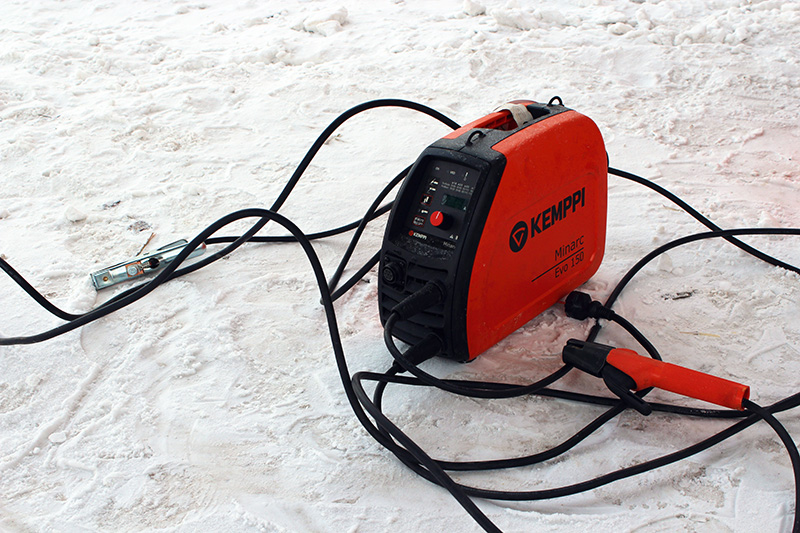
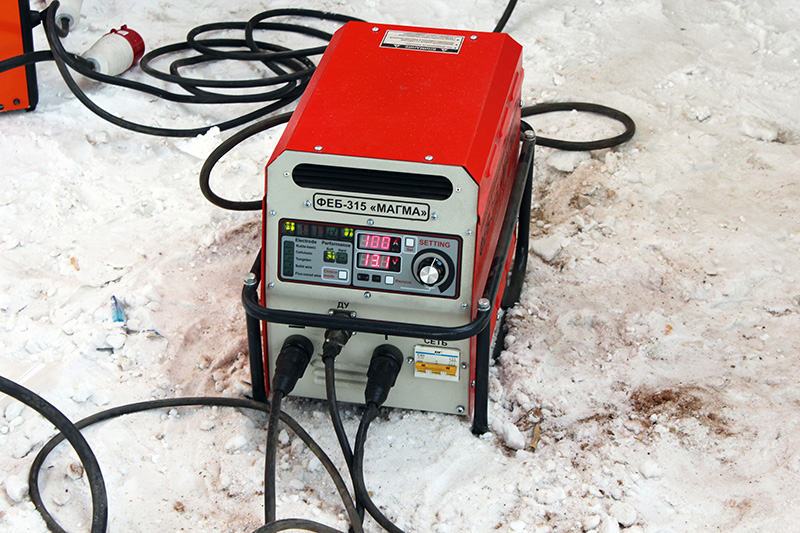
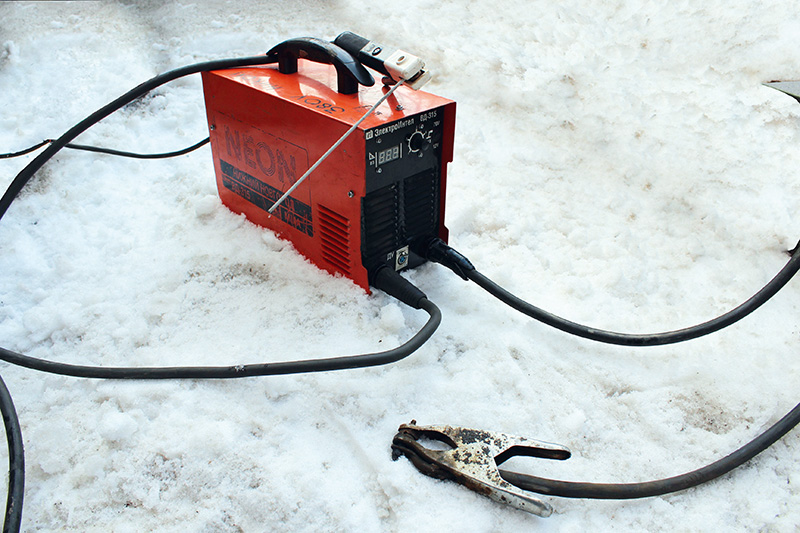
Obr. 2. Svařovací zdroje invertorového typu pro ruční obloukové svařování Minarc EVO 150 (Kemppi, Finsko), FEB-315 „MAGMA“ (NPP „FEB“, Rusko), NEON VD-201 (JSC „Electro Intel“, Rusko)
Výsledky testů ukázaly, že u invertorového zdroje FEB-315 „MAGMA“, který využívá adaptivní pulzní obloukové svařování, došlo v manuálním režimu ke zpevnění regulátoru svařovacího proudu při poklesu teploty na -45 °C. U zařízení společnosti „KEMPPI“ byla zjištěna nedostatečná elasticita svařovacích a napájecích kabelů při nízkých klimatických teplotách; po dvou až třech hodinách vystavení teplotě -40 °C začaly kabely ztrácet svou flexibilitu [5].
Zařízení NEON VD-201 a NEON VD-315 měla při okolních teplotách pod –40 °C poruchy v jednotlivých blocích. To se projevilo nemožností regulace parametrů režimu, poruchami v napájecím bloku a poruchami panelového indikátoru. Zjištěné nedostatky byly odstraněny v modifikacích zařízení určených pro provoz na severu. Opakované testy modernizovaného zařízení při nízkých okolních teplotách ukázaly, že se zvýšila jeho provozní stabilita. Problémy zjištěné při testování starších modelů napájecích zdrojů byly zcela odstraněny. Parametry režimu byly plynule upravovány v celém rozsahu nastavených energetických charakteristik v rozsahu okolních teplot až do –50 °C. Provozuschopnost modernizovaného zařízení v produkčních podmínkách byla testována během instalace zařízení společnosti Almazy Anabara JSC, která se nachází v arktických oblastech Republiky Sacha (Jakutsko). Zařízení během testování pracovalo stabilně. Nebyly zjištěny žádné poruchy v provozu jednotlivých bloků a blocích. Průměrná denní teplota okolí byla minus 50 stupňů Celsia. Výsledky testů nám umožnily doporučit invertorové zdroje pro ruční obloukové svařování NEON VD-201 a NEON VD-315 pro svařování při nízkých klimatických teplotách okolního vzduchu.
Na CCU „SNNI“ Ústavu fyziky a polymetrie Sibiřské pobočky Ruské akademie věd byly provedeny klimatické zkoušky nových elektrod pro ruční obloukové svařování domácí výroby značek UONI-13/MOROZ, E50A-KHOBEX-K-54 a LB-52TRU (obr. 3). Svařování vzorků bylo provedeno na oceli 09G2S při teplotách +20 °C a –45 °C. Konstrukční prvky svařovaných vzorků a rozměry švů byly vyrobeny v souladu s GOST 5264–80 (obr. 4). Pro svařování vzorků byly použity standardní režimy svařovacího proudu pro odpovídající průměry elektrod.
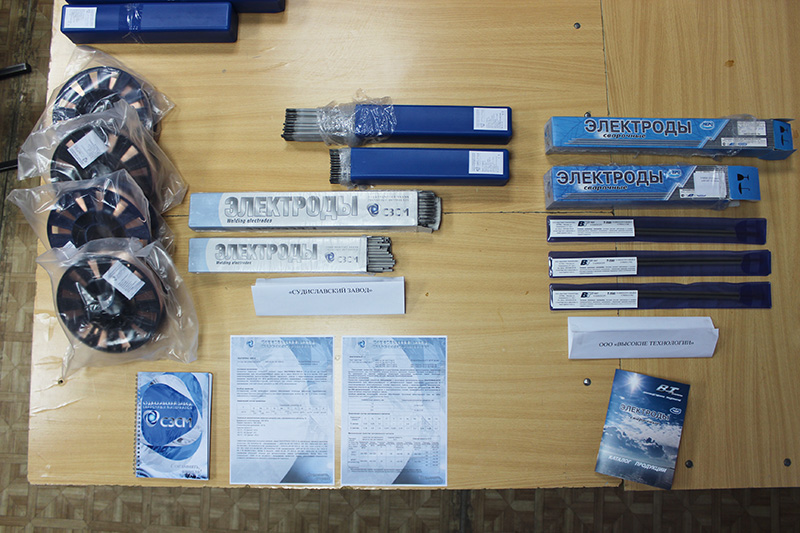
Obr. 3. Svařovací materiály dodávané výrobci pro klimatické zkoušky
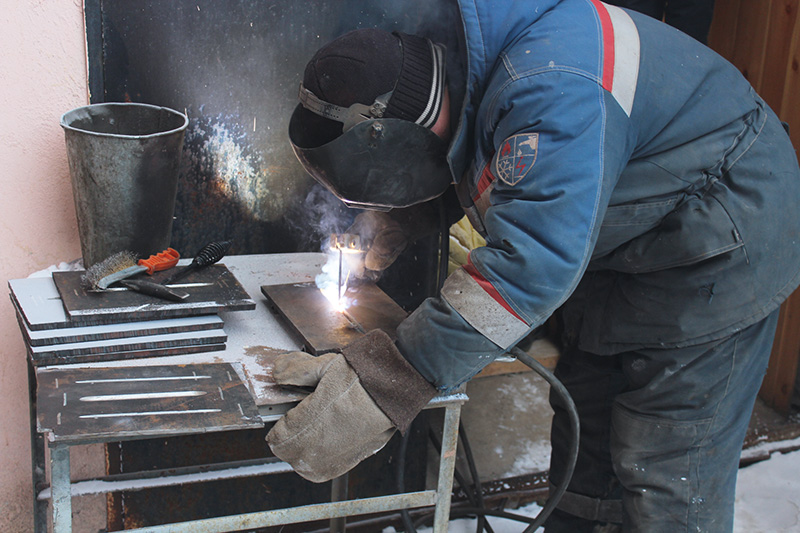
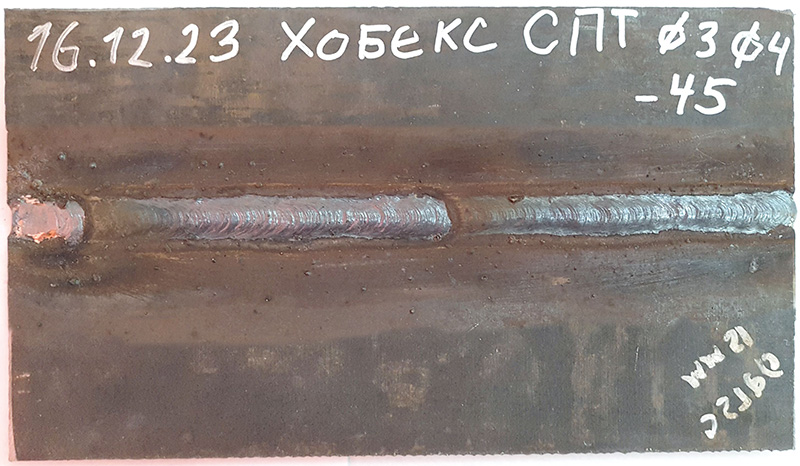
Obr. 4. Svařování vzorků při záporných okolních teplotách
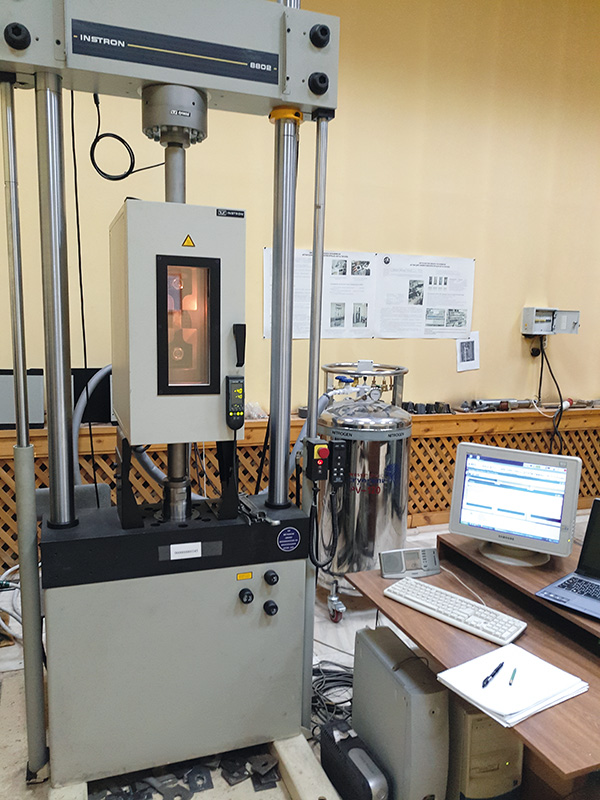
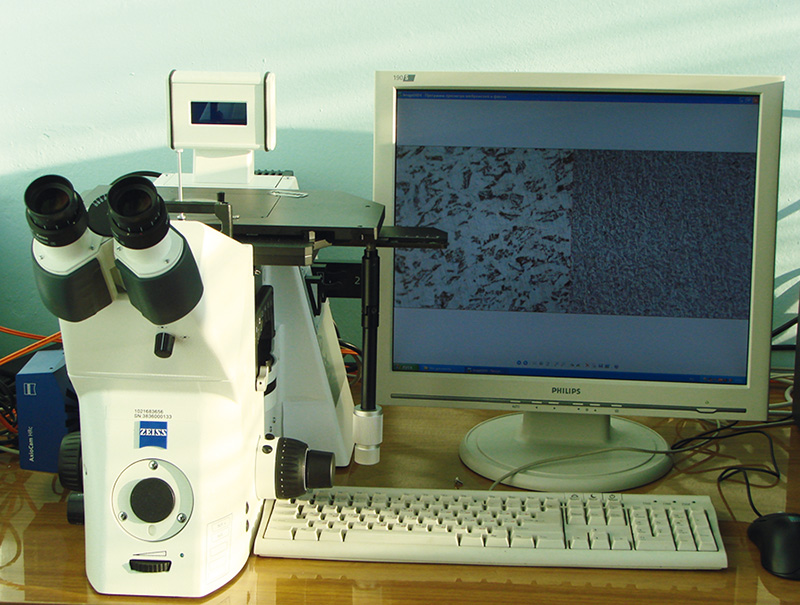
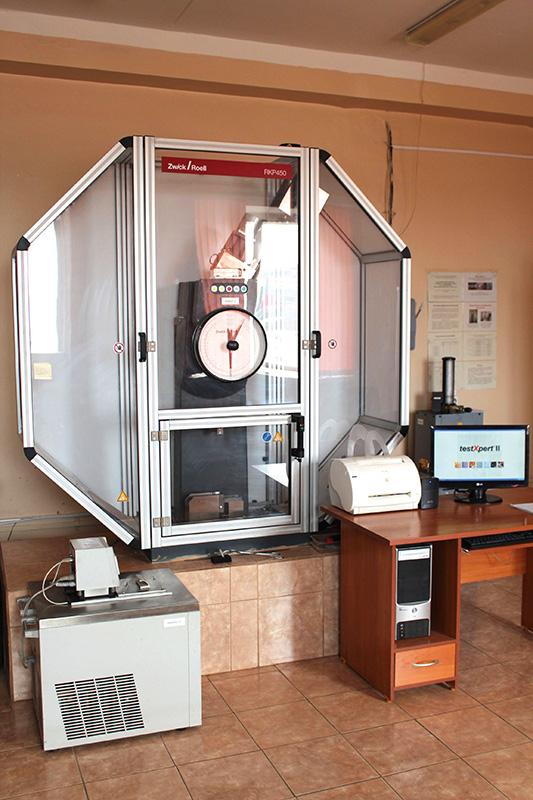
Metodika klimatických zkoušek svařovacích elektrod za podmínek záporných okolních teplot zahrnuje širokou škálu mechanických zkoušek a analýz, které se provádějí v akreditované zkušební laboratoři Ústavu fyzikálních, technických a praktických problémů Sibiřské pobočky Ruské akademie věd. Laboratoř pro destruktivní a další typy zkoušek je akreditována v souladu s požadavky SDA-15–2009 a GOST R ISO/IEC 17025–2009 [8]. Laboratoř je vybavena moderním zkušebním a analytickým zařízením (obr. 5).
c)
Obr. 5. Laboratorní zkušební a analytické vybavení: a) Servohydraulický zkušební stroj Instron 8802; b) Metalografický mikroskop Axio Observer D1m; c) Přístrojový kyvadlový rázový tester Amsler RKP‑450.
Dle výsledků studií [1, 2, 3, 4, 9] bylo zjištěno, že hlavními parametry svarového spoje, které se nejvýznamněji mění při svařování za nízkých okolních teplot, jsou obsah difuzibilního vodíku, rázová houževnatost a mikrostruktura svaru a tepelně ovlivněné zóny. Studiu těchto parametrů je věnována největší pozornost.
Například na obr. 6 Jsou prezentovány mikrostruktury přehřáté části tepelně ovlivněné zóny (HAZ) svarových spojů vytvořených svařováním za pokojové a záporné okolní teploty elektrodami UONI-13/Moroz. Při svařování za studena (–45 °C) elektrodami UONI-13/Moroz se vytvořily zpevňující struktury převážně ve formě bainitu. Struktura HAZ vzorku svařeného za pokojové teploty se skládá ze směsi feritu a karbidu.
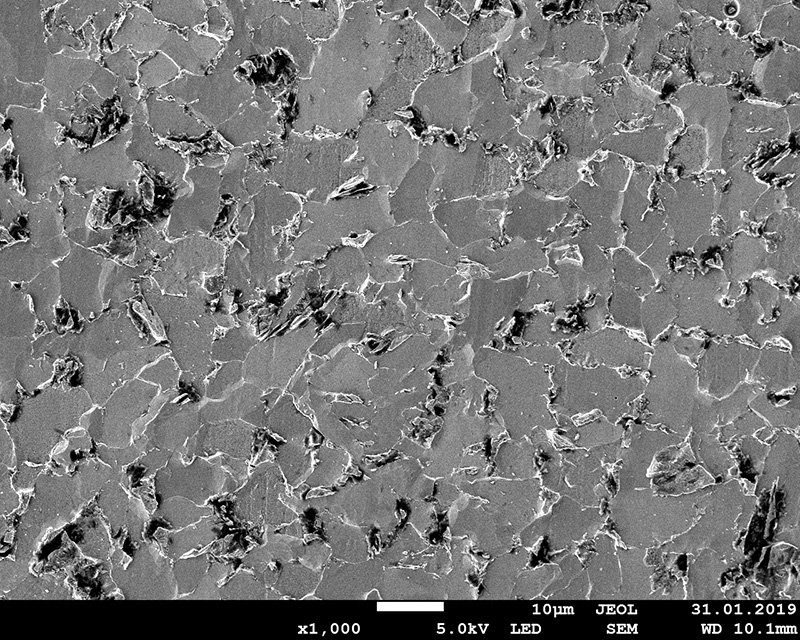
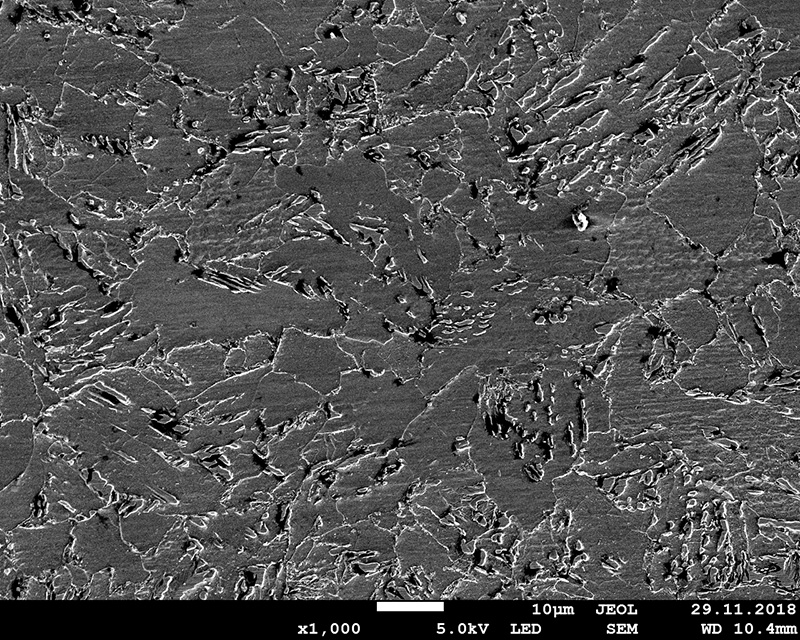
Obr. 6. Mikrostruktura přehřáté oblasti tepelně ovplyvnené zóny (HAZ) svarových spojů vytvořených svařováním při pokojové (a) a záporné (b) teplotě okolního vzduchu elektrodami značky UONI-13/Moroz
Závěr
Vyvinuté metody klimatických zkoušek umožňují identifikovat výhody a nevýhody testovaného svařovacího zařízení, vyhodnotit kvalitu elektrod a určit vhodnost jejich použití při svařování v podmínkách nízkých teplot vzduchu. Na základě získaných údajů je možné doporučit nové perspektivní zdroje energie a svařovací materiály organizacím provádějícím svářečské, montážní a opravárenské práce v severních a arktických oblastech Ruska.
Práce byla provedena s finanční podporou grantu Ruské vědecké nadace v rámci projektu č. 16-19-10010.
Autoři: N. I. Golikov, Ph.D., M. M. Sidorov, Ph.D., IFTPS SB RAS, Jakutsk, e-mail: [email protected], www.ckp-iptpn.ysn.ru; Ju. N. Sarajev, doktor technických věd, Ústav fyziky a aplikované matematiky SB RAS, Tomsk, e-mail: [email protected]
Literatura
1. Ammosov, A. P. Tepelné deformační procesy a destrukce svarových spojů / A. P. Ammosov. – Jakutsk: Jakut Phil. SO AN SSSR, 1988. – 136 s.
2. Larionov, V. P. Svařování konstrukcí elektrickým obloukem v severním provedení / V. P. Larionov. – Novosibirsk: Nauka, 1986. – 256 s.
3. Fedotova, M. A. Strukturní transformace a vlastnosti materiálů během svařování / M. A. Fedotova, A. P. Ammosov, V. P. Larionov. – Jakutsk: ed. Jakutské vědecké centrum Sibiřské pobočky Akademie věd SSSR. – 1991. – 28 s.
4. Sleptsov, O. I. Zvyšování pevnosti svařovaných konstrukcí pro sever / O. I. Sleptsov, V. E. Michajlov, V. G. Petuškov atd. – Novosibirsk: Nauka, 1989. – 223 s.
5. Golikov N. I., Sidorov M. M., Saraev Yu. N. Klimatické zkoušky svařovacího zařízení při záporných teplotách // Svařovací výroba. 2018. č. 12. s. 35–41.
6. Vývoj materiálů přizpůsobených přírodním a klimatickým podmínkám Arktidy, jakož i zavedení technických systémů a přístrojového vybavení přizpůsobených k provádění svařovacích, montážních a opravárenských prací v podmínkách nízkých klimatických teplot / Redakce Yu. N. 7. Saraev, O. I. Sleptsov, N. I. Golikov, M. M. Sidorov / Sborník III. vědeckotechnického semináře. Jakutsk: Sachaada, 2016. 64 s.
8. Sarajev, Ju. N. Průzkumné studie ke zlepšení spolehlivosti kritických kovových konstrukcí pracujících za extrémního zatížení a nízkých klimatických teplot / Ju. N. Sarajev, S. V. Gladkovskij, N. I. Golikov [et al.] // Vědecky náročné technologie v projektech RSF. Sibiř / editovali S. G. Psakhie, Ju. P. Šarkejev; Ústav fyziky pevnosti a materiálových věd SB RAS [et al.]. – Tomsk: Nakladatelství vědecké a technické literatury, 2017. s. 134–202.
9. Golikov N.I., Sidorov M.M. Činnost akreditované laboratoře a její role v národním hospodářství Jakutska // Věda a technika v Jakutsku. Č. 2 (35). 2018. s. 12–15.
10. Saraev, Yu. N. Průzkumné studie ke zlepšení spolehlivosti svařovaných kovových konstrukcí pro kritické účely provozovaných na severu / Yu. N. Saraev, N. I. Golikov, M. M. Sidorov a kol. // Zpracování kovů (technologie, zařízení, nástroje). 2017. č. 4 (77). S. 30–42.
Zdroj: Časopis RITM Mechanical Engineering č. 6-2019