Svařovací elektrody UONI-13/45
Obalené kovové elektrody UONI-13/45 SM pro ruční obloukové svařování ocelí GOST 9466-75.
Elektrody UONI 13/45 SM se používají pro svařování kritických konstrukcí z uhlíkových a nízkolegovaných ocelí, kdy jsou na svarový kov kladeny zvýšené požadavky na tažnost a rázovou houževnatost. Elektrody pro obloukové svařování UONI-13/45 se doporučují pro svařování zvláště kritických kovových konstrukcí pracujících pod dynamickým zatížením v podmínkách záporných teplot, např.: svařování tlakových nádob, kovových konstrukcí pro stavbu lodí, tlustých kovů, svařování vad odlitků.
Svařovací elektrody UONI 13 45 poskytují svarovému kovu vysokou odolnost proti tvorbě krystalických trhlin a nízký obsah vodíku. Svařování se provádí ve všech prostorových polohách stejnosměrným proudem s obrácenou polaritou.
Charakteristika elektrod UONI 13/45 SM, rozsah a mechanické vlastnosti svarového kovu
| Značka elektrody | UONI-13/45 SM | TU 14-4-1676-91 | |
| Jmenování | Pro svařování zvláště kritických konstrukcí z uhlíkových a nízkolegovaných ocelí. Doporučeno pro svařování konstrukcí pracujících při nízkých teplotách | ||
| Průměr, mm | 2,5 | Délka elektrody, mm | 300; 350 |
| Neméně mechanické vlastnosti | ||||
| svarový kov | svařovaný spoj | |||
| pevnost v tahu, MP (kgf/mm 2) | relativní prodloužení, % | rázová houževnatost, J/cm 2 (kgf/cm 2) | pevnost v tahu, MP (kgf/mm 2) | Úhel ohybu, stupně. |
| 410 (42) | 26 22 | 147 (15) 160 (16) | 410 (42) | 180 |
| Hmotnostní zlomky prvků, % v uloženém kovu | ||||||
| uhlík, max. | křemík | manganu | nikl | molybden | síra, max. | fosfor max. |
| 0,11 | 0,12-0,25 | 0,35-0,70 | – | – | 0,030 | 0,035 |
| Doporučený proud | Poloha švu v prostoru |
| Stejnosměrný proud, obrácená polarita |
Povlak elektrody SSSI 13/45 — základní B. Základem tohoto typu povlaku jsou uhličitany a fluoridové sloučeniny. Kov nanesený elektrodami se základním povlakem odpovídá chemickým složením měkké oceli. Díky nízkému obsahu plynů, nekovových vměstků a škodlivých nečistot se svarový kov vyrobený elektrodami UONI 13/45 vyznačuje vysokou tažností a rázovou houževnatostí za normálních i nízkých teplot a má také zvýšenou odolnost proti tvorbě trhlin za horka . V tomto případě je dosaženo vysoké rázové houževnatosti svarového kovu a výrazně nižší tendence ke stárnutí ve srovnání s kovem svarů provedených elektrodami s jinými typy povlaků.
Materiál pro elektrodové tyče UONI-13 45 – nízkouhlíkový svařovací drát třídy Sv-08, Sv-08A, určený pro výrobu elektrod, v souladu s GOST 2246-70 nebo podle technických specifikací stanovujících chemické složení kovového drátu a zajištění dalších požadavků v souladu s GOST 2246-70.
Povlak elektrod musí být hustý, odolný, bez bobtnání, pórů, prověšení, prasklin, s výjimkou povrchových trhlin povolených GOST 9466-75, a nepravidelností, s výjimkou místních promáčklin a oděrek povolených GOST 9466-75 .
Na povrchu elektrodového povlaku, jehož délka (maximální velikost) nepřesahuje trojnásobek jmenovitého průměru elektrody, jsou povoleny povrchové podélné trhliny a lokální síťové trhliny, pokud je minimální vzdálenost mezi nejbližšími konci trhlin a/ nebo okraje oblastí lokálních síťových trhlin jsou více než trojnásobkem délky rozsáhlejší trhliny nebo plošné trhliny.
Э42А-УОНИ-13/45-4,0-УД ГОСТ 9467-60
- E – typ elektrody (E – elektroda pro obloukové svařování);
- 42 – minimální zaručená pevnost v tahu svarového kovu v kgf/mm 2;
- A – zaručeno získání zvýšených plastických vlastností svarového kovu);
- UONI 13/45 – značka elektrody;
- 4,0 – průměr tyče elektrody v mm;
- U – účel elektrody pro svařování uhlíkových a nízkouhlíkových ocelí;
- D – elektroda se silným povlakem;
- GOST 9467-60 je číslo GOST, kterým je elektroda standardizována.
Protože povlaky hlavní elektrody během skladování absorbují vlhkost, musí být elektrody UONI 13 45 před použitím kalcinovány. Vzhledem k tomu, že povlak UONI-13/45 neobsahuje organické sloučeniny, vydrží dlouhodobou kalcinaci až do 350-400 °C, díky čemuž snáze schnou a jsou méně náchylné na vlhkost.
Dále dodáváme:
Celý sortiment sekce „Elektrody pro svařování nízkolegovaných ocelí“
Získali jsme rozsáhlé zkušenosti s organizací dodávek hardwarových produktů jakékoli složitosti a konfigurace. Naše společnost dodává produkty do všech regionů Ruska, včetně Moskvy a Moskevské oblasti, Petrohradu a Leningradské oblasti, Tuly, Kalugy, Brjansku, Lipecku, Kursku, Belgorodu, Voroněže, Rostova, Rjazaně a dalších.
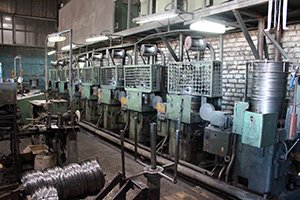
Vlastní výroba pletacího drátu
Výroba pletacího drátu je prioritní oblastí výrobní činnosti naší společnosti. Výroba je organizována na moderních německých zařízeních a zahrnuje řadu po sobě jdoucích operací: tepelné zpracování, tažení a další, při kterých se zmenší průřez obrobku a dosáhne se potřebných vlastností drátu. Pletací drát se používá téměř ve všech průmyslových odvětvích, ve stavebnictví, veřejných službách i v každodenním životě.
© 2006 – 2025 StroyTechInvest LLC.
Vstupem na naše webové stránky souhlasíte se zpracováním vašich osobních údajů.

Častým mýtem je, že profesionálové používají pouze drátěné a poloautomatické stroje a ruční obloukové svařování je pouze pro začátečníky a velmi jednoduchou práci. Ale tento mýtus je rozptýlen samotnou existencí elektrody typu E50A, které jsou určeny pro svařování kritických a zvláště kritických konstrukcí z uhlíkových a nízkolegovaných ocelí.
Šev je vyroben s takovými elektrodami obzvláště odolný s vysokou tažností a houževnatostí při nárazu a je schopen odolat nízké a vysoké teplotya střídavé zatížení.
Další užitečné věci:
Obecné charakteristiky
Elektrody typu E50A jsou založeny na svařovacím drátu Sv-08 nebo Sv-08Ase ve většině případů používá základní nátěr z uhličitanů a sloučenin na bázi fluoru. Takže téměř všechny značky tohoto typu jsou si navzájem podobné, jen několik se liší: značky vytvořené pro specializované práce, například pro svařování ropovodů a plynovodů, nebo pro konstrukce pracující při nízkých teplotách. Příklady značek elektrod E50A: UONI-13/55, GOODEL-OK48, GOODEL-52U, TMU-21U, TsU-5, TsU-5M, OZS-18, OZS-25, E-138/50N, ANO-TM, DSK-50U, TMU- 50, MTG-02, MTG-01K. Tak jako složení tyče je upraveno GOST 2246-70 pro drát, u těchto elektrod se liší pouze povlak, který má malý vliv na pevnost švu. Více na tom závisí proces svařování. Proto, pokud jsou ostatní věci stejné, bude výsledek svařování přibližně stejný.
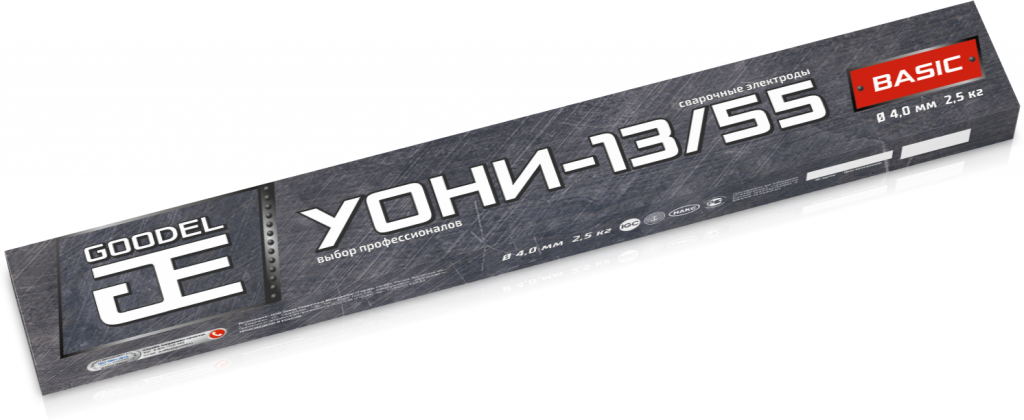
opis
- písmeno „E“ nám říká, že elektroda je vhodná pro ruční obloukové svařování
- číslo „50“ udává pevnost v tahu rovnající se síle 50 kg na 1 m490. mm plochy povrchu, což odpovídá XNUMX MPa
- písmeno „A“ znamená, že šev vyrobený s touto elektrodou bude mít zvýšené vlastnosti, pokud jde o tažnost a rázovou houževnatost
Технические характеристики
Hlavní výhodou tohoto typu elektrod je, že mají zvýšené pevnostní charakteristiky. E50A lze použít i v situacích, kdy je nutná ochrana proti oxidaci a přítomnosti cizích nečistot ve svarovém kovu, které mají škodlivý účinek.
Vlastnosti všech značek tohoto typu jsou určeny GOST 9467-75 následující limity (při normální teplotě):
Mechanické vlastnosti při normální teplotě
Svarový kov nebo svarový kov
Svarový spoj vyrobený elektrodami o průměru menším než 3 mm
Dočasná pevnost v tahu, kgf/mm2
Rázová pevnost, kgf m/cm
Dočasná pevnost v tahu, kgf/mm2
Úhel ohybu, stupně.
Pokud jde o typ elektrod, GOST také reguluje chemické složení kovu, které ovlivňuje nejen kvalitu svaru, ale také zdraví svářeče.
Chemické složení naneseného kovu pomocí elektrod E50A, %
Správné a přesné složení materiálů zajišťuje:
- Stabilita oblouku a snadná iniciace
- Přijatelný rozstřik kovu při svařování
- Odolnost svarového kovu proti praskání
- Schopnost pracovat pod různým zatížením
- Snížený obsah cizích nečistot ve svarovém kovu

Při jakých typech prací se používají elektrody typu E50A?
Tyto elektrody lze použít pro svařování uhlíkových a nízkolegovaných ocelí s obsahem uhlíku do 0,25 %. Je také možné spojovat ocel 10KhNDP a podobné korozivzdorné oceli, které pracují při běžných teplotách a teplotách snížených na -40°C. Některé značky, například GOODEL-52U, jsou určeny pro svařování potrubí a nejuniverzálnější jsou UONI-13/55, široce používané při stavbě mostů.
Také elektrody tohoto typu se používají v loďařství, těžkém průmyslu a dalších průmyslových odvětvích, existuje mnoho možností a pro každou si můžete vybrat značku elektrod tohoto typu. Hlavním pravidlem je, že elektrody typu E50A nelze použít ke svařování legovaných ocelí a je třeba pro ně zvolit vhodnější elektrody.

Vlastnosti práce s elektrodami typu E50A
- Různé značky někdy vyžadují různé zacházení. Například elektrody GOODEL-52U mohou provádět svařování ve všech prostorových polohách, ale většina elektrod tohoto typu neposkytuje možnost práce ve svislé poloze shora dolů (svislý svar z kopce);
- Značky lze rozdělit na ty, které pracují na střídavý a stejnosměrný proud (UONI-13/55T, OZS-28, OZS-33) a na ty, které fungují pouze na stejnosměrný proud obrácené polarity (UONI-13/55, UONI-13/ 55G, OZS-18, OZS-25, OZS-29, TMU-21U);
- Vzhledem k obtížné ionizaci fluoru je lepší pracovat s elektrodami typu E50A na krátkém oblouku;
- Polarita by měla být kladná („+“ na elektrodě), aby se zlepšilo hoření oblouku.
- Při práci s těmito elektrodami byste měli být opatrní na rez na kovu v místě svařování a opatrně jej odstranit, pokud je přítomen, protože to může odhalit póry ve švech;
- E50A se téměř nepoužívá pro práci s tenkými kovy, takže rozsah průměrů začíná od 2,5 mm;
- Také elektrody tohoto typu musí být před použitím kalcinovány při teplotě doporučené výrobcem (teplotu a dobu trvání kalcinace naleznete na obalu elektrod).
osvědčení
Certifikace elektrod v Ruské federaci není povinná, proto je výrobci certifikují podle svého uvážení, nebo pokud má zákazník potřebu certifikace. Například elektrody UONI-13/55 jsou široce používány ve stavbě mostů, proto vyžadují certifikaci NAKS (KSM – ocelové mostní konstrukce bez této certifikace pravděpodobně nebudou schváleny k použití); Pro osobní použití a svařování malých konstrukcí na chatě nebo ve venkovském domě není tak důležité, zda mají elektrody certifikát nebo ne, protože zatížení není velké a rizika jsou minimální, ale stojí za zvážení, že elektrody E50A jsou profesionální a pro jednoduché úkoly je lepší použít typ E46 .

Pokud však chcete pracovat s certifikovanými elektrodami, věnujte pozornost těmto klasifikacím:
- GOST R
- PromTechStandard
- NAKS
- Ruská klasifikační společnost (dříve Russian River Register)
- Námořní rejstřík lodní dopravy
- Federální služba pro environmentální, technologický a jaderný dozor (Rostechnadzor)
- INTERGAZCERT
O certifikaci NAKS si můžete přečíst zde.

Závěr
Náš článek lze shrnout závěrem, že elektrody typu E50A jsou profesionální úrovní svařování, protože jsou vhodné pro montáž kritických konstrukcí a používají se zejména v podnicích a ve stavebnictví. Pro domácí svařování není taková pevnost a tažnost ve většině případů potřeba, i když je také vhodná, pokud má svářeč zkušenosti. Pro začátečníky může být práce s těmito elektrodami obtížnější a je lepší obrátit svou pozornost na jiné značky s jednoduššími aplikačními technikami.
Velkou výhodou při výběru těchto konkrétních elektrod je, že značky se od sebe příliš neliší, nebude obtížné vyměnit jednu za jiného nebo dokonce jiného výrobce, protože všechna složení jsou regulována společným GOST.
Přečtěte si, jaké další elektrody existují zde.
Přihlaste se, máme zájem:
Elektrody můžete zakoupit v našem obchodě

Pro nákup elektrod v oficiálním obchodě GOODEL postupujte podle níže uvedených odkazů:
Sdílet s přáteli: