Tepelné zpracování (tepelné zpracování) oceli, slitin, kovů. | Koupit spojovací materiál
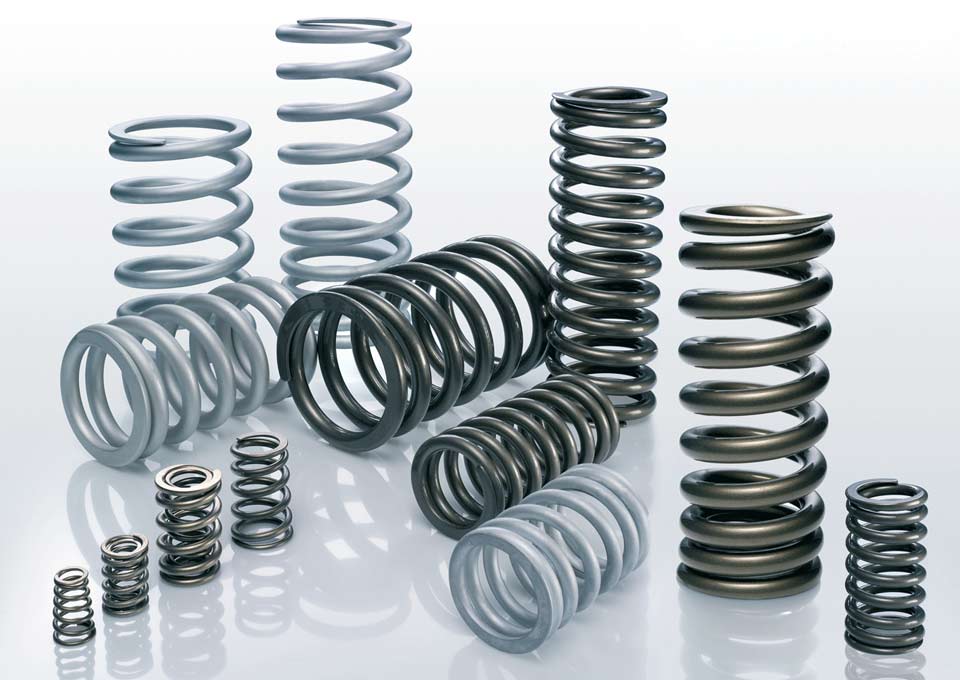
Aplikace oceli 65G a tepelné zpracování výrobků: Spirálové pružiny, listové pružiny a pružné podložky jsou vyrobeny z oceli 65G a dalších pružinových ocelí. K výrobě pružin se používá pružinová ocel. Tvrdost pružiny je v Rc = 40-50 a pružné podložky Rс = 40-48. Po přijetí se pružiny zkontrolují na tvrdost a pružnost. Zkušební metoda by se měla pokud možno přibližovat skutečným provozním podmínkám pružin (tah, tlak nebo ohyb).
Pružiny vyrobené z tepelně upraveného (patentovaného) drátu nebo pásky tříd H, P a B procházejí dodatečným temperováním při teplotě 250-350°, aby se uvolnilo vnitřní pnutí vznikající při jejich výrobě a zlepšily se elastické vlastnosti drátu.
Prameny vypouštějte nejlépe v ledkových lázních po dobu 5-10 minut podle průřezu materiálu. Při temperování v olejových nebo elektrických pecích je třeba věnovat zvláštní pozornost rovnoměrnému ohřevu. Doba temperování v těchto pecích je 20-40 minut.
Pružiny vyrobené z žíhané oceli jsou podrobeny kalení a popouštění. V případě výroby pružin z drátu o průměru větším než 6 mm se před kalením provádí vysoké popouštění při teplotě 670-720°, aby se eliminovalo mechanické zpevnění v důsledku navíjení za studena. Horké vinuté pružiny procházejí před vytvrzením normalizací.
K ohřevu pro kalení se pružiny umisťují do komorových pecí nebo solných lázní zahřátých na požadovanou teplotu. Aby nedošlo k deformaci, jsou velké pružiny zahřívány ve speciálním zařízení.
Malé prameny se nakládají do trouby na pekáč. Doba zdržení v peci by měla být co nejkratší, aby se zabránilo oxidaci a oduhličení. Aby se zkrátila doba strávená v troubě, pokládají se malé prameny na předehřátý plech. Pokud v peci není ochranná atmosféra, pružiny se balí do izolačního prostředí nebo se do topeniště vhazují malé množství dřevěného uhlí. Pružiny jsou chlazeny v oleji. Nedoporučuje se chladit prameny ve vodě, aby nedošlo k prasklinám. Pokud je nutné kalení ve vodě, doba expozice by neměla být delší než 2-3 sekundy. následuje ochlazení v oleji.
Před uvolněním se pružiny očistí od oleje opláchnutím v roztoku sody nebo důkladným vytřením v pilinách. Olej, který se z pružin neodstraní, při popouštění vzplane a změní podmínky popouštění, což vede k nerovnoměrnému ohřevu a snížení tvrdosti. Temperovací teplota 300-420°. Žíhání vnějších závitů se provádí v olověné lázni.
Před temperováním jsou na trubky umístěny velké pružiny, aby se zabránilo deformaci.
Je důležité věnovat pozornost povrchu materiálu použitého k výrobě pružin. Rýhy, vlasové linie a jiné defekty vedou ke vzniku trhlin a oduhličená vrstva vede ke snížení elastických vlastností pružiny.
Antikorozní povlaky používané pro řadu pružin je poměrně často činí křehkými v důsledku nasycení kovu vodíkem během leptání a procesu povlakování. To je zvláště patrné na pružinách vyrobených z drátu nebo pásky malého průřezu. Tato křehkost, nazývaná leptání nebo vodík, se odstraňuje zahříváním hotových pramenů v oleji, glycerinu nebo sušicí peci při teplotě 150-180° po dobu 1-2 hodin.
Při delším leptání se však kov natolik nasytí vodíkem, že uvedená teplota křehkost neodstraní a pružiny je nutné žíhat. Aby se zabránilo hluboké hydrogenaci, pružiny vyrobené z tenkého drátu nebo pásky by se neměly před potažením leptat, ale měly by se po potažení pískovat a zahřát, jak je uvedeno výše.
| Stručná označení: | ||||
| σв | — dočasná pevnost v tahu (pevnost v tahu), MPa | ε | — relativní sedání při objevení se první trhliny, % | |
| σ0,05 | — mez pružnosti, MPa | Jк | — mezní pevnost v krutu, maximální smykové napětí, MPa | |
| σ0,2 | — podmíněná mez kluzu, MPa | σnebo | — mezní pevnost v ohybu, MPa | |
| δ5,δ4,δ10 | — relativní prodloužení po přetržení, % | σ-1 | — mez únosnosti při zkoušce ohybem se symetrickým zatěžovacím cyklem, MPa | |
| σszh0,05 и σszh | — mez kluzu v tlaku, MPa | J-1 | — mez únosnosti při zkoušce krutem se symetrickým zatěžovacím cyklem, MPa | |
| ν | — relativní posun, % | n | — počet zatěžovacích cyklů | |
| s в | — mez krátkodobé pevnosti, MPa | R и ρ | — elektrický odpor, Ohm m | |
| ψ | — relativní zúžení, % | E | — normální modul pružnosti, GPa | |
| KCU и KCV | — rázová houževnatost, stanovená na vzorku s koncentrátory typu U a V, J/cm2 | T | — teplota, při které byly vlastnosti získány, ve stupních | |
| s T | — mez úměrnosti (mez kluzu pro trvalou deformaci), MPa | l и λ | — součinitel tepelné vodivosti (tepelné vlastnosti materiálu), W/(m °C) | |
| HB | — Tvrdost podle Brinella | C | – specifické teploHotStyle materiálu (rozsah 20 o – T), [J/(kg deg)] | |
| HV | — Tvrdost podle Vickerse | pn и r | – hustota kg/m3 | |
| HRCэ | — Tvrdost podle Rockwella, stupnice C | а | — koeficient tepelné (lineární) roztažnosti (rozsah 20 o – T), 1/°С | |
| HRB | — Tvrdost podle Rockwella, stupnice B | σt Т | — mez dlouhodobé pevnosti, MPa | |
| HSD | – Tvrdost Shore | G | — modul pružnosti při torzním smyku, GPa | |
_ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _ _
- projekty
- Typy doručení
- Obalový materiál
- Testování produktu
- Kovoobrábění evropských válcovaných výrobků
- Jobs
- Zprávy
- Černá listina
- Příručka
Tepelné zpracování (tepelné zpracování) je technologický proces změny struktury ocelí, slitin a neželezných kovů prostřednictvím širokého rozsahu teplot: postupné zahřívání a ochlazování při určité rychlosti. Takové zpracování značně mění vlastnosti ocelí, slitin a kovů ve směru zlepšení výkonu, ale beze změny jejich chemického složení. Dá se říci, že hlavním účelem tepelného zpracování je zlepšit vlastnosti a vlastnosti výrobků z něj vyrobených.
Druhy (stupně) tepelného zpracování oceli
Žíhání – tepelné zpracování (tepelné zpracování) kovu, což je proces ohřevu na danou teplotu a následně proces pomalého ochlazování. Existují různé typy žíhání v závislosti na úrovni teploty a rychlosti procesu.
Normalizace – tepelné zpracování, které je zásadně podobné žíhání. Hlavní rozdíl je v tom, že proces žíhání zahrnuje pec, zatímco během normalizace se ocel chladí na vzduchu.
Kalení – stupeň tepelného zpracování založený na ohřevu suroviny na teplotní úroveň, která je nad kritickou úrovní (rekrystalizace oceli). Po udržování na této teplotě po daný časový interval nastává ochlazení rychle, danou rychlostí. Kalené oceli (slitiny) se vyznačují nerovnovážnou strukturou a proto se používá typ tepelného zpracování jako je popouštění.
Dovolená – etapa tepelného zpracování nezbytná k odstranění zbytkového napětí v oceli a slitinách nebo k jeho snížení na jeho maximum. Snižuje křehkost a tvrdost kovu, zvyšuje viskozitu. Provádí se po fázi kalení.
Старение – jinak nazývané disperzní vytvrzování. Po fázi žíhání se kov znovu zahřeje, ale na nižší teplotní úroveň a ochladí se pomalou rychlostí. Účelem takového tepelného zpracování je získat speciální částice zpevňující fáze.
Podle stupně požadované hloubky úpravy se rozlišuje povrchová tepelná úprava, která ovlivňuje pouze povrch výrobku, a objemová tepelná úprava, kdy se tepelnému zpracování podrobí celý objem surovin.
V průmyslu, zejména ve strojírenství, se nejčastěji tepelně zpracovávají tyto jakosti oceli:
— ocel 45 (nahraditelnost 40Х, 50, 50Г2)
— ocel 40Х (zaměnitelnost 38ХА, 40ХР, 45Х, 40ХС, 40ХФ, 40ХН)
— ocel 20 (nahraditelnost 15, 25)
— ocel 30KhGSA (nahraditelnost 40KhFA, 35KhM, 40KhN, 25KhGSA, 35KhGSA)
Tepelné zpracování oceli 45
Strukturní uhlík. Fáze předběžného tepelného zpracování se nazývá normalizace a probíhá na vzduchu, nikoli v peci. Dá se to celkem snadno obrábět. Soustružení, frézování atd. Získávají se díly např. pastorkové hřídele, klikové hřídele a vačkové hřídele, ozubená kola, vřetena, bandáže, válce, vačky.
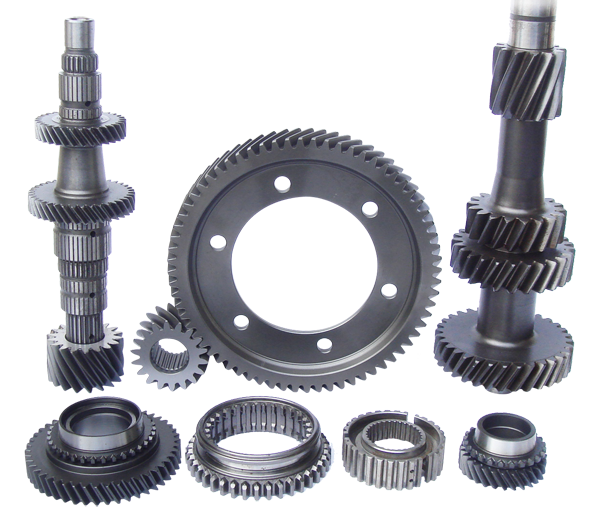
Po vytvrzení, což je konečná fáze tepelného zpracování, dosahují díly vysoké úrovně pevnosti a vynikající odolnosti proti opotřebení. Podléhá broušení. Vysoký obsah uhlíku (0,45 %) zajišťuje dobrou prokalitelnost a tím i vysokou povrchovou tvrdost a pevnost výrobku. Ocel 45 se kalcinuje „na vodě“, když se po kalcinaci díl ochladí ve vodě. Po ochlazení je díl podroben nízkoteplotnímu temperování při teplotě 200-300 stupňů Celsia. Tímto tepelným zpracováním dosahuje ocel 45 tvrdosti asi 50 HRC.
Výrobky: Čelisti strojních sklíčidel jsou podle pokynů GOST vyrobeny z oceli 45 a 40Х. Tvrdost Rc = 45 -50. V čelistech čtyřčelisťových sklíčidel by měla být tvrdost závitu v rozmezí Rc = 35-42. Popouštění vaček z oceli 45 se provádí při teplotě 220-280°, z oceli 40X při 380-450° po dobu 30-40 minut.
Interpretace oceli třídy 45: třída 45 znamená, že ocel obsahuje 0,45 % uhlíku, C 0,42 – 0,5; Si 0,17 – 0,37; Mn 0,5 – 0,8; Ni až 0,25; S až 0,04; P až 0,035; Cr až 0,25; Cu až 0,25; Až do 0,08.
Tepelné zpracování oceli 40Х
Legovaná konstrukční ocel. Pro vysoce pevné díly, jako jsou nápravy, hřídele, pastorkové hřídele, plunžry, tyče, klikové a vačkové hřídele, kroužky, vřetena, trny, hřebeny, ozubená věnce, šrouby, hřídele náprav, pouzdra a další vysoce pevné díly. Ocel 40X se také často používá k výrobě výkovků, výlisků a potrubních tvarovek. Poslední uvedené díly však vyžadují dodatečné tepelné zpracování, které spočívá v kalení vodou v oleji nebo jednoduše v oleji, po kterém následuje temperování v oleji nebo vzduchu.
Dekódovací ocel třídy 40X. Číslo 40 udává, že ocel obsahuje 0,4 % uhlíku. Obsah chrómu je nižší než 1,5 %. Kromě běžných nečistot obsahuje v určitých množstvích speciálně zavedené prvky, které jsou navrženy tak, aby poskytovaly speciálně specifikované vlastnosti. V tomto případě se jako legující prvek používá chrom, jak naznačuje odpovídající označení.
Tepelné zpracování oceli 20
Tepelné zpracování oceli 20 – vysoce kvalitní konstrukční uhlíková ocel. Široce se používá při výrobě kotlů, pro potrubí a topná potrubí pro různé účely, kromě toho průmysl vyrábí tyče a plechy. Oceli 20 a 15 se používají jako náhrada za ocel 25.
Podle požadavků na mechanické vlastnosti se rozlišuje pět kategorií.
— Kategorie I: ocel všech druhů zpracování bez zkoušení rázové houževnatosti a pevnosti v tahu.
— Kategorie II: vzorky vyrobené z normalizované oceli všech druhů zpracování o velikosti 25 mm jsou testovány na rázovou houževnatost a pevnost v tahu.
— Kategorie III: tahové zkoušky se provádějí na vzorcích vyrobených z normalizované oceli o velikosti 26–100 mm.
— Kategorie IV: vzorky pro zkoušky pevnosti v tahu a rázové houževnatosti se vyrábějí z tepelně zpracovaných polotovarů o velikosti nejvýše 100 mm. Požadavky třetí a čtvrté kategorie platí pro kalibrovanou, za tepla válcovanou a kovanou jakostní ocel.
– kategorie V. Tahové zkoušky mechanických vlastností se provádějí na vzorcích z kalibrovaných ocelí tepelně zpracovaných (vysokopopouštěných nebo žíhaných) nebo za studena zpracovaných ocelí.
Chemické složení oceli 20: uhlík (C) – 0.17-0.24%, křemík (Si) – 0,17-0,37%, mangan (Mn) – 0,35-0,65% obsah mědi (Cu) a niklu (Ni) povoleno ne více než; 0,25%, arsen (As) – ne více než 0,08%, síra (S) – ne více než 0,4 %, fosfor (P) – 0,035 %.
Struktura oceli 20 je směsí perlitu a feritu. Tepelné zpracování oceli 20 umožňuje získat strukturu lištového (balíkového) martenzitu. S takovými strukturálními přeměnami se zvyšuje pevnost a snižuje se tažnost. Po tepelném vytvrzení lze válcovanou ocel 20 použít pro výrobu železářských výrobků (třída pevnosti 8.8).
Technologické vlastnosti oceli 20: Počáteční teplota kovací oceli 20 je 1280°C, koncová teplota je 750°C, výkovek je chlazen vzduchem. Ocel 20 je nefloczen citlivá a není náchylná k popouštění. Svařitelnost oceli 20 není omezena, s výjimkou částí podrobených chemicko-tepelnému zpracování. Doporučené metody pro svařování ADS, KTS, RDS, pod ochranou plynu a tavidlem.
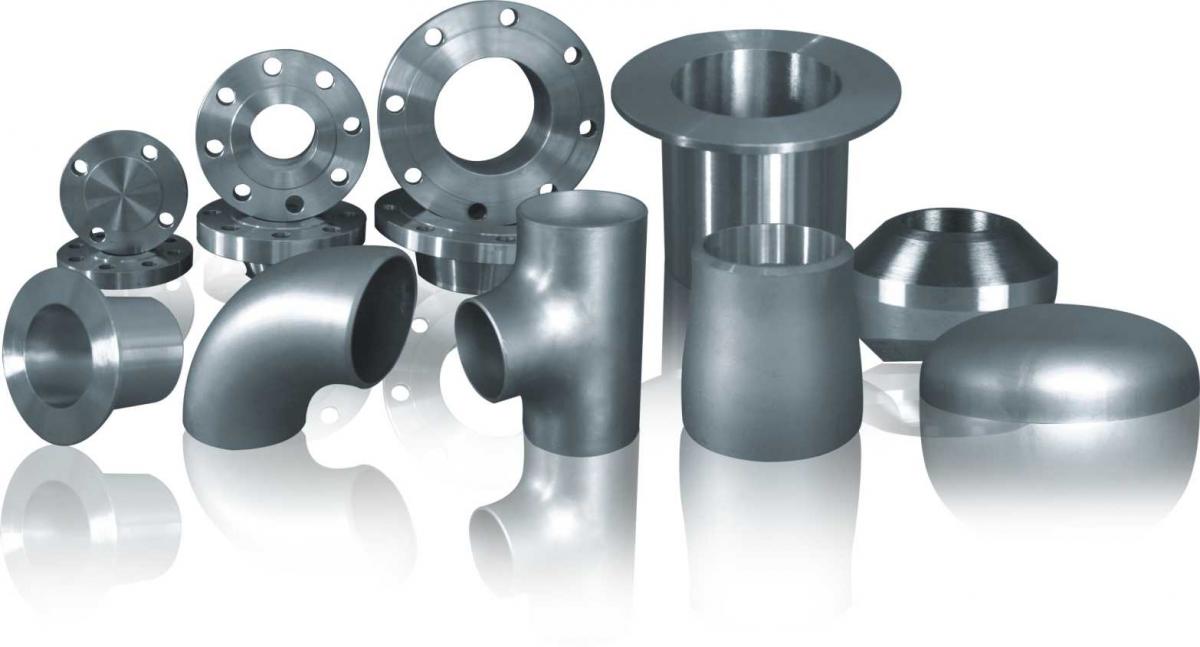
Steel 20 se používá pro výrobu málo zatížených dílů (čepy, nápravy, kopírky, dorazy, ozubená kola), cementovaných dílů pro dlouhou a velmi dlouhou životnost (provoz při teplotách nepřesahujících 350°C), tenkých dílů vystavených oděru. Ocel 20 bez tepelného zpracování nebo po normalizaci se používá pro výrobu jeřábových háků, ložiskových pánví a dalších dílů pro provoz pod tlakem v rozsahu teplot od -40 do 450°C. Ocel 20 po chemicko-tepelném zpracování se používá pro výrobu dílů vyžadujících vysokou povrchovou pevnost (šneky, šnekové páry, ozubená kola). Steel 20 je široce používán pro výrobu potrubních armatur, trubek určených pro parovodu s kritickými i nadkritickými parametry páry, bezešvých vysokotlakých trubek, svařovaných profilů obdélníkových a čtvercových průřezů atd.
Tepelné zpracování oceli 30KhGSA
Vztahuje se na středně legovanou konstrukční ocel. Ocel 30KhGSA prochází zdokonalováním – kalením s následným vysokým popouštěním při 550-600°C, proto se používá při výrobě vylepšených dílů (kromě leteckých dílů to mohou být různé pláště, nápravy a hřídele, lopatky kompresorových strojů, které pracují při 400 °C a mnohem více), páky, tlačníky, kritické svařované konstrukce pracující při střídavém zatížení, spojovací prvky pracující při nízkém zatížení teploty.
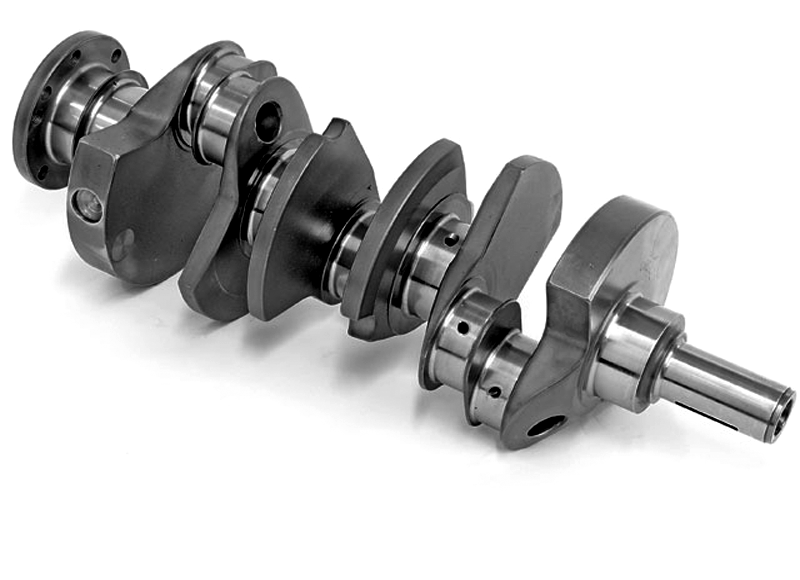
Ocel 30KhGSA má dobrou odolnost, vynikající rázovou houževnatost a vysokou pevnost. Má také vynikající svařitelnost.
Svařovací ocel 30KhGSA má také své vlastní vlastnosti. Provádí se s předehřátím materiálu na 250-300 °C s následným pomalým chlazením. Tento postup je velmi důležitý, protože se mohou objevit trhliny v důsledku citlivosti oceli na náhlé změny teploty po svařování. Po dokončení svařovacích prací by se proto měl hořák pomalu vytahovat a materiál zahřívat ve vzdálenosti 20-40 mm od místa svařování. Také ne více než 8 hodin po dokončení svařování vyžadují svarové spoje oceli 30KhGSA kalení zahřátím na 880 °C s následným vysokým popouštěním. Dále se produkt ochladí v oleji na 20-50 °C. Temperování se provádí ohřevem na 400 – 600 °C a ochlazením v horké vodě. Svařování musí být provedeno co nejrychleji, aby nedocházelo k vyhoření legujících prvků.
Ocel 30KhGSA získává po termomechanickém nízkoteplotním zpracování pevnost v tahu až 2800 MPa, rázová houževnatost se zdvojnásobuje (na rozdíl od běžného tepelného zpracování oceli 30KhGSA) a zvyšuje se tažnost.
Tepelné zpracování oceli 65G
Konstrukční pružinová ocel. V průmyslu se používají pružiny, listové pružiny, přítlačné podložky, brzdové pásy, třecí kotouče, ozubená kola, příruby, ložisková pouzdra, upínací a podávací kleštiny a další díly vyžadující zvýšenou odolnost proti opotřebení a díly fungující bez rázového zatížení. (náhrady: 70, U8A, 70G, 60S2A, 9HS, 50HFA, 60S2, 55S2).
Tepelné zpracování oceli 40
Vysoce kvalitní uhlíková konstrukční ocel. Průmyslové použití: trubky, výkovky, spojovací prvky, hřídele, kotouče, rotory, příruby, ozubená kola, pouzdra pro dlouhou a velmi dlouhou životnost při teplotách do 425 stupňů.
Tepelné zpracování oceli 40H
Konstrukční legovaná ocel Používá se v průmyslu: nápravy, hřídele, ojnice, ozubená kola, hřídele rypadel, spojky, ozubené hřídele, vřetena, šrouby, páky, tyče, válce a další kriticky namáhané díly vystavené vibracím a dynamickému zatížení, s požadovanými požadavky pro zvýšení pevnosti a houževnatosti. Válce kolejnicové a nosníkové a velkoprofilové válcovny pro válcování kovů za tepla.
Tepelně zpracovaná ocel 35
Vysoce kvalitní uhlíková konstrukční ocel. Používá se v průmyslových aplikacích. Jedná se o díly s nízkou pevností, které jsou málo namáhány: nápravy, válce, klikové hřídele, ojnice, vřetena, řetězová kola, táhla, ráfky, traverzy, hřídele, pneumatiky, disky a další díly.
Tepelné zpracování oceli 20Х13
Žáruvzdorná, korozivzdorná ocel. Používá se v energetice a výrobě pecí; lopatky turbín, šrouby, matice, armatury pro krakovací jednotky s dlouhou životností při teplotách do 500 stupňů; Ocel martenzitické třídy Ocel 20Х13 a další oceli martenzitické třídy: žáruvzdorné martenzitické chromové oceli se používají v různých elektrárnách, pracují při teplotách do 600° C. Vyrábějí se z nich rotory, kotouče a lopatky turbín a v poslední době se vyrábějí; používá se pro prstencové díly velké tloušťky. Existuje velké množství jakostí oceli této třídy. Společný pro všechny je snížený obsah chrómu, přítomnost molybdenu, vanadu a wolframu. Jsou efektivně zpevněny konvenčními metodami tepelného zpracování, které jsou založeny na y-a transformaci a zajišťují vznik martenzitu ve struktuře s následným zlepšováním v závislosti na technických požadavcích. (náhradníci: 12Х13, 14Х17Н2)
Tiskový servis skupiny společností Voka